 Português
 English
 русский
 Español
 Português
 عربى

Em um ciclo típico de moldagem por injeção de 25 a 35 segundos, o resfriamento consome mais da metade do tempo, enquanto o enchimento geralmente representa cerca de 5%. No entanto, as peças que são descartadas no chão raramente são descartadas porque o resfriamento foi muito curto. Tiros curtos, marcas de afundamento, flashes e empenamentos remontam quase sempre ao enchimento e embalagem.
Então aqui está a versão resumida antes dos detalhes. A transição do enchimento para a embalagem deve ser definida por posição e não por temporizador. Embalar e armazenar não são a mesma tarefa e, uma vez que o portão congela, a pressão extra de empacotamento não traz nada para você. E o tempo de resfriamento varia aproximadamente com o quadrado da espessura da parede, o que significa que mudar a peça é melhor que mudar os parâmetros.
O restante deste artigo percorre os quatro estágios em ordem, marca os números que vale a pena escrever na folha de configuração e aponta onde a capacidade da máquina realmente decide se a janela do seu processo é ampla ou estreita.
Conteúdo
- 1 Para onde realmente vai o tempo do ciclo
- 2 Preenchimento: o caminho importa mais que a velocidade
- 3 Empacotar e guardar: duas palavras para dois trabalhos diferentes
- 4 Refrigeração: o maior bloco, com menos espaço de manobra
- 5 Onde a própria máquina decide o resultado
- 6 O que escrever na folha de configuração
- 7 Perguntas frequentes
Para onde realmente vai o tempo do ciclo
Comece com o orçamento de tempo. As proporções abaixo refletem a estrutura comum de um ciclo de moldagem por servo injeção de uso geral. Os números reais mudam com a espessura da parede, o design de resfriamento do molde e o material, mas o formato amplo raramente muda.
A leitura útil é esta. O resfriamento ocupa a maior parte do ciclo, mas oferece uma faixa estreita de ajuste depois que o molde e o material são fixados. O preenchimento é uma parte do tempo, mas corrige onde as linhas de solda pousam, se a peça está em curto e quanta tensão interna você sofre. Empacotar e segurar ficam no meio, levam pouco tempo e são as configurações mais fáceis de errar.
Preenchimento: o caminho importa mais que a velocidade
O preenchimento é simples em princípio. O parafuso avança e empurra o material fundido para dentro da ferramenta. O parâmetro que realmente governa a qualidade não é a configuração da velocidade de injeção na tela, mas sim a velocidade da frente de fusão, a velocidade na qual a frente de fluxo avança através da cavidade.
O mesmo perfil de velocidade de injeção produz taxas de cisalhamento muito altas em canais estreitos e diminui visivelmente em seções espessas. Quanto mais fina a peça, mais pronunciada se torna a propagação. Em trabalhos com paredes finas, o enchimento é essencialmente um estágio de avançar ou não, e uma pequena queda na velocidade da frente de fusão é a diferença entre uma peça completa e uma injeção curta. Os requisitos para esse tipo de trabalho estão definidos no página de aplicação de produto de parede fina .
A ordem prática de configuração segue isto. Fixe primeiro a velocidade da frente de fusão, depois verifique se a frente do fluxo atinge todas as extremidades ao mesmo tempo e só então corte os segmentos individuais da velocidade de injeção.
O final do recheio precisa ser fixado com o mesmo cuidado. A prática industrial comum é colocar a mudança de velocidade para pressão em 95 a 98 por cento de preenchimento da cavidade, acionada pela posição e não pelo tempo. Mude muito cedo e as últimas regiões a serem preenchidas nunca serão preenchidas, então marcas de afundamento aparecerão longe do portão. Troque tarde demais e o parafuso continuará empurrando uma cavidade já cheia, o que aumenta a carga de fixação e produz flash.
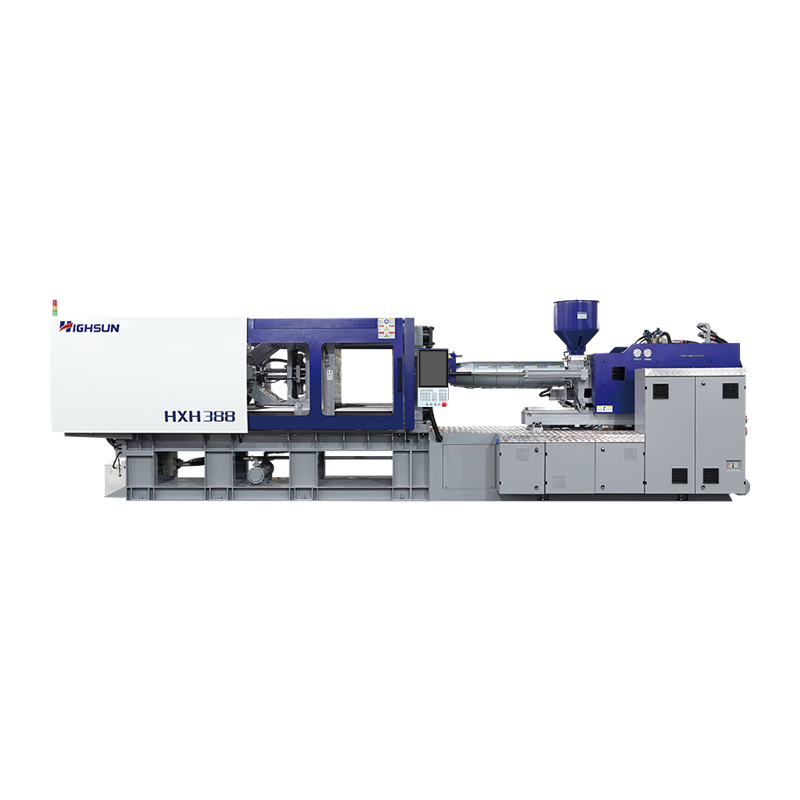 HXH388 Máquina de moldagem por injeção de alta velocidade de 388 toneladas para peças de parede fina Uma máquina HXH de alta velocidade de 388 toneladas com velocidade de injeção de 480 mm/s, adequada para peças de paredes finas e que exigem comprimento de fluxo até espessura onde as unidades hidráulicas padrão podem ser insuficientes. Ver Produto →
Em peças finas e de fluxo longo, a janela de enchimento estreita-se acentuadamente. É por isso que uma máquina de alta velocidade não é simplesmente uma opção melhor nesses trabalhos, mas também um requisito. Uma unidade hidráulica padrão não consegue acelerar a unidade de injeção com rapidez suficiente e a velocidade da frente de fusão nunca se estabiliza onde você a definiu. A mesma lógica se aplica a peças com relações exigentes entre comprimento de fluxo e espessura.
Empacotar e guardar: duas palavras para dois trabalhos diferentes
Em muitos textos, empacotar e guardar são tratados como uma única etapa. Dentro da fase de pressão, eles descrevem duas tarefas distintas, e confundi-las é o que produz tempos de espera excessivamente longos e defeitos misteriosos nas peças.
A embalagem acontece enquanto o portão ainda está aberto. O parafuso continua avançando e empurra fusão adicional para dentro da cavidade para compensar o encolhimento volumétrico que ocorre à medida que o plástico esfria. Essa ação tem um prazo difícil, pois uma vez vedada a comporta, nenhum material poderá entrar.
Segurar é o que acontece depois que o portão congela. A pressão é mantida, não para adicionar material, mas para manter a peça travada dimensionalmente enquanto ela continua esfriando, de modo que ela não possa retornar ou deformar durante a ejeção. Os dois compartilham uma configuração de pressão, mas servem a propósitos completamente diferentes.
O erro mais comum no chão de fábrica é definir o tempo de embalagem muito além do tempo de congelamento da porta, supondo que um pouco de pressão extra seja uma margem de segurança. Esse tempo extra não acrescenta nada, queima energia, aumenta o estresse interno e pode quebrar peças durante a ejeção.
O traço de pressão da cavidade torna a sequência visível. A pressão sobe acentuadamente durante o enchimento, atinge o pico perto do ponto de transição, mantém-se praticamente plana enquanto a comporta permanece aberta e, em seguida, começa a diminuir quando a comporta sela e continua a decair durante o resfriamento até que o molde se abra.
Como você encontra o tempo de congelamento do portão? O método do peso é o mais confiável. Execute uma série de peças com tempos de empacotamento crescentes, pese cada uma delas e identifique o ponto onde o peso da peça para de aumentar. Isso é o congelamento do portão. Definir o tempo de embalagem próximo a esse valor é suficiente. Qualquer coisa a mais é apenas esperar.
Refrigeração: o maior bloco, com menos espaço de manobra
O resfriamento ocorre desde o final da embalagem até que a peça esteja rígida o suficiente para ser ejetada. Geralmente é responsável por 55 a 65 por cento do ciclo, e é por isso que todos os esforços para reduzir o tempo do ciclo acabam por chegar aqui.
Mas o arrefecimento obedece a uma relação física que não pode ser negociada. A fórmula de estimativa do tempo de resfriamento amplamente utilizada torna o tempo proporcional ao quadrado da espessura da parede. Dobre a parede e o resfriamento levará cerca de quatro vezes mais tempo. Depois que o molde e o material são fixados, resta uma lista bastante curta de coisas que você pode realmente alterar.
As variáveis que ainda valem a pena ajustar são estas:
- Projeto do circuito de resfriamento e vazão. A água precisa permanecer turbulenta dentro dos canais, porque a transferência de calor cai drasticamente quando o fluxo se torna laminar.
- Diferença de temperatura do líquido refrigerante entre entrada e saída. Uma grande propagação geralmente significa fluxo insuficiente ou uma linha parcialmente bloqueada.
- Uniformidade da temperatura do molde. Uma mancha localmente quente produz marcas de afundamento e empenamento antes que a temperatura geral do molde se torne um problema.
- Temperatura de ejeção. A ejeção muito precoce deforma a peça depois que ela sai do molde; esperar muito tempo custa tempo de ciclo por nada.
A plastificação se sobrepõe ao resfriamento. A rosca recupera o material enquanto a peça esfria, portanto a recuperação da rosca normalmente não aumenta o ciclo, a menos que a rosca funcione tão lentamente que a recuperação dure o resfriamento e se torne o novo gargalo.
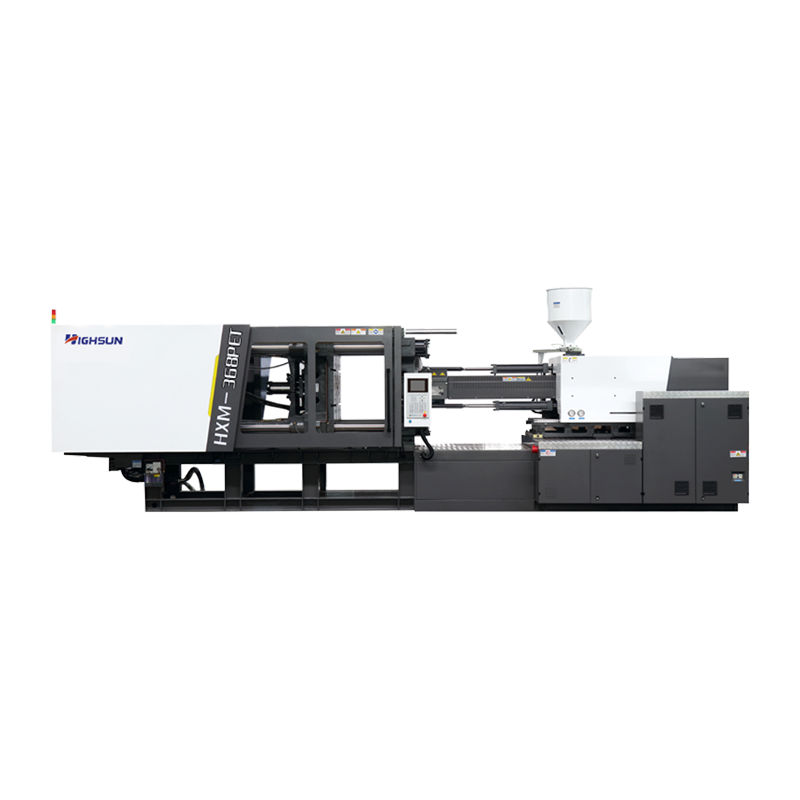 Máquina de moldagem por injeção de pré-formas PET de 368 toneladas HXM368-PET Uma máquina híbrida de pré-formas PET de 368 toneladas com rosca de 85 mm e granalha de PET de 2.632 g, relevante onde o resfriamento e seções irregulares da parede afetam as pré-formas. Ver Produto →
Em um produto como uma pré-forma PET, onde a parede é fina, mas a base é espessa, o controle do resfriamento torna-se incomumente sensível. Seções de parede irregulares atingem seu estado definido em momentos diferentes, e simplesmente estender o resfriamento não remove a deformação. A solução está na distribuição da temperatura da cavidade trabalhando em conjunto com o perfil da gaxeta.
Onde a própria máquina decide o resultado
Observando todos os quatro estágios juntos, a capacidade da máquina ajuda em dois aspectos mais do que em qualquer outro lugar: velocidade de resposta durante o enchimento e precisão da pressão de circuito fechado durante o empacotamento e retenção.
O enchimento exige que a unidade de injeção atinja a velocidade definida em um curso muito curto e a mantenha à medida que a frente do fluxo avança. Uma resposta hidráulica lenta produz uma frente de fusão errante e as peças de paredes finas sofrem primeiro. O servo acionamento faz uma diferença visível aqui, não tanto no consumo de energia, mas no fato de o perfil de velocidade comandado ser realmente entregue.
A embalagem exige uma transição limpa para a pressão e depois um circuito fechado estável. Se o controle de pressão oscilar, a pressão da cavidade oscilará com ele e a consistência do peso da peça será degradada.
Esta não é uma classificação, mas sim uma imagem de compensações. Máquinas totalmente elétricas lideram em precisão e uso de energia, mas acarretam custos de aquisição e manutenção mais elevados. O servo-hidráulico fica no ponto de equilíbrio para a maioria dos trabalhos gerais. As máquinas de bomba fixa ainda fazem sentido onde o orçamento é apertado e as exigências de velocidade e precisão são modestas.
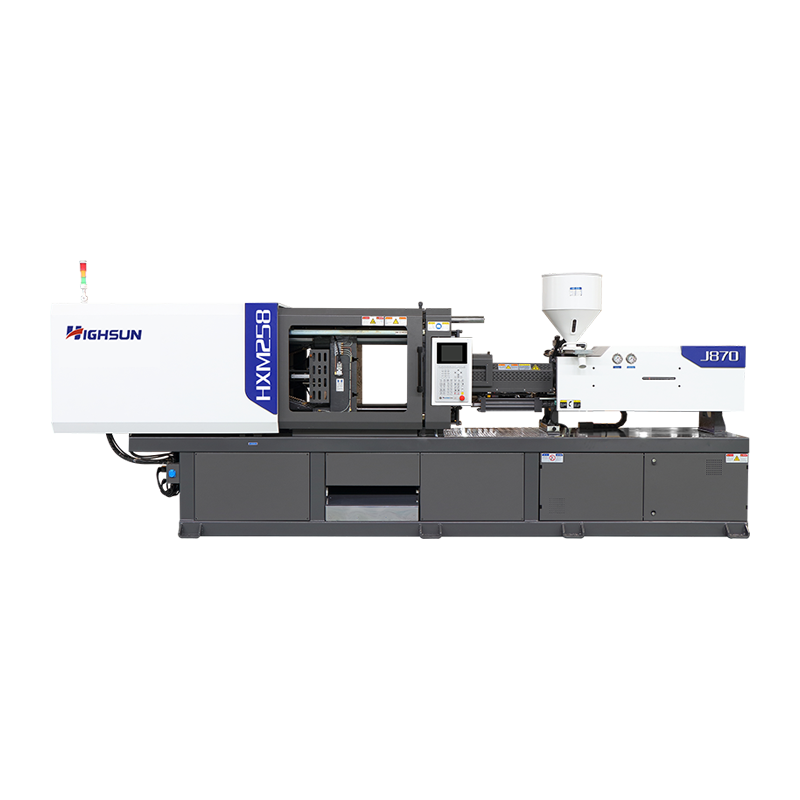 HXM258-I Máquina de moldagem por injeção servo de 258 toneladas para produção em pequena escala Uma máquina servo-hidráulica de 258 toneladas posicionada para produção em pequena escala; seu equilíbrio entre eficiência e custo é adequado para trabalhos gerais onde a embalagem estável e a consistência dimensional são importantes. Ver Produto →
Para produtos como componentes automotivos, onde a consistência dimensional é monitorada de perto, a pressão estável durante o empacotamento geralmente é mais importante do que a velocidade de enchimento bruto. Esse padrão aparece claramente em aplicações de peças automotivas , onde o desvio dimensional entre os disparos é a principal causa de rejeição.
O que escrever na folha de configuração
Cada etapa contribui com um ou dois números que pertencem à folha. A tabela abaixo reúne os que carregam mais peso.
| Palco | Parâmetro para gravar | Direção ou alcance | Por que isso importa |
|---|---|---|---|
| Preenchimento | Velocidade frontal de fusão | Definido por material e espessura da parede | Governa a taxa de cisalhamento, a posição da linha de solda e se a peça é preenchida |
| Preenchimento | Posição de comutação V/P | 95 a 98 por cento de preenchimento da cavidade | Impede fotos curtas em um extremo e flash no outro |
| Embalagem | Embalagem pressure | Aproximadamente 50 a 80 por cento do pico de pressão de injeção | Compensa o encolhimento enquanto o portão ainda está aberto |
| Embalagem | Embalagem time | Confirmado pelo método de peso parcial | Qualquer coisa além do congelamento do portão adiciona estresse em vez de material |
| Resfriamento | Temperatura de entrada e saída do refrigerante | Uma diferença pequena e constante em todo o circuito | Uma lacuna cada vez maior aponta para canais bloqueados ou subdimensionados |
| Resfriamento | Temperatura de ejeção | Abaixo do ponto onde a peça mantém sua forma | Ejetar muito quente causa empenamento e marcas de ejeção |
Trate os intervalos apenas como orientação. Para qualquer produto específico, três testes resolverão o processo: um para encontrar o ponto final de enchimento, um para encontrar o congelamento da porta por peso e um para confirmar a temperatura de ejeção. Com esses três pontos de dados, os parâmetros para todos os quatro estágios se encaixam.
Perguntas frequentes
Q1. Qual estágio de moldagem por injeção leva mais tempo?
Resfriamento, in most cases. It typically accounts for 55 to 65 percent of the cycle, so any serious attempt at cycle time reduction starts there.
Q2. Qual é a diferença entre embalar e armazenar?
A embalagem adiciona material enquanto o portão está aberto. A retenção mantém a pressão após o congelamento da comporta, de modo que a peça não possa retornar durante o resfriamento.
Q3. Por que aparecem marcas de afundamento mesmo com muito tempo de embalagem?
Uma vez que a comporta congela, a pressão extra da embalagem não pode empurrar mais material fundido para dentro. As marcas de afundamento geralmente apontam para pressão de retenção insuficiente ou resfriamento irregular.
Q4. Como o tempo de resfriamento pode ser reduzido na moldagem por injeção?
Mantenha o fluxo do líquido refrigerante turbulento, equilibre a temperatura do molde e reduza a espessura da parede onde o projeto permitir. A espessura da parede tem o maior efeito individual.
Q5. Onde deve ser definido o ponto de comutação V/P?
Por posição, com 95 a 98 por cento de preenchimento da cavidade. A transição baseada no tempo varia de acordo com a viscosidade do material e produz peças inconsistentes.
Q6. O tempo de resfriamento afeta o empenamento das peças moldadas?
Sim. O resfriamento irregular cria contração diferencial na peça. Estender o resfriamento por si só raramente resolve o problema; o equilíbrio da temperatura da cavidade geralmente sim.
 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Distrito De Beilun. Cidade de Ningbo, 315800, China
