 Português
 English
 русский
 Español
 Português
 عربى

Conteúdo
- 1 O que uma máquina de moldagem por injeção de plástico faz, em resumo
- 2 Partes principais de um Máquina de molde de plástico
- 3 O processo de moldagem por injeção de plásticos passo a passo
- 4 Tipos de máquina de moldagem de plástico por acionamento e estrutura
- 5 Visão geral da série de máquinas de moldagem por injeção Highsun
- 6 Como dimensionar a força de fixação e o volume do disparo
- 7 Guia de processamento de moldagem por injeção de polietileno e PEAD
- 8 Processo de fabricação de moldes de injeção
- 9 Diretrizes de moldagem por injeção para design de peças
- 10 Pós-processamento de moldagem por injeção
- 11 Uso de energia e manutenção de rotina
- 12 Onde as máquinas industriais de moldagem de plástico são usadas
- 13 Problemas comuns de moldagem e primeiras verificações
- 14 Escolhendo um fornecedor de máquina de moldagem de plástico
- 15 Perguntas frequentes
- 15.1 Q1. Quais são as 5 etapas da moldagem por injeção?
- 15.2 Q2. Existe uma versão em PDF do Guia de projeto de moldagem por injeção disponível?
- 15.3 Q3. Quais são as regras e diretrizes típicas para moldagem por injeção?
- 15.4 Q4. Como funciona a moldagem por injeção passo a passo?
- 15.5 Q5. Qual é a diferença entre uma máquina de moldar plástico e o próprio molde?
- 15.6 Q6. Como escolho a tonelagem de uma máquina de moldagem por injeção?
- 15.7 Q7. Quando uma máquina totalmente elétrica é uma escolha melhor do que uma hidráulica?
- 15.8 Q8. Por que o PET deve ser seco antes da moldagem?
- 15.9 Q9. Quanto tempo dura um ciclo típico de moldagem por injeção?
- 15.10 Q10. Uma máquina de moldagem de plástico pode ser personalizada?
O que uma máquina de moldagem por injeção de plástico faz, em resumo
Uma máquina de moldagem por injeção de plástico derrete pellets de plástico, empurra o fundido para um molde de aço fechado sob pressão controlada, mantém-no enquanto esfria e, em seguida, abre o molde para ejetar uma peça acabada. Cada máquina de moldar plástico, qualquer que seja seu tamanho ou tipo de acionamento, repete esse mesmo ciclo de fixar, injetar, segurar, resfriar e ejetar. O que muda de uma máquina para outra é a forma como a força é gerada, a precisão com que cada movimento é controlado e o tamanho da peça que a máquina pode transportar.
Este guia cobre os fundamentos da moldagem por injeção de plástico, as principais peças de uma máquina de moldagem de plástico, o processo de moldagem por injeção de plástico, desde o pellet até a peça embalada, e a forma como diferentes famílias de máquinas se comparam. Também abrange dimensionamento da força de fixação, configurações de resina para polietileno e outros materiais, fabricação de moldes, pós-processamento, manutenção e solução de problemas. Um FAQ completo encerra o artigo.
98T a 3000T Faixa de força de fixação da linha de máquinas de moldagem por injeção Altosun
5 etapas Fixe, injete, segure, esfrie e ejete em cada ciclo de moldagem
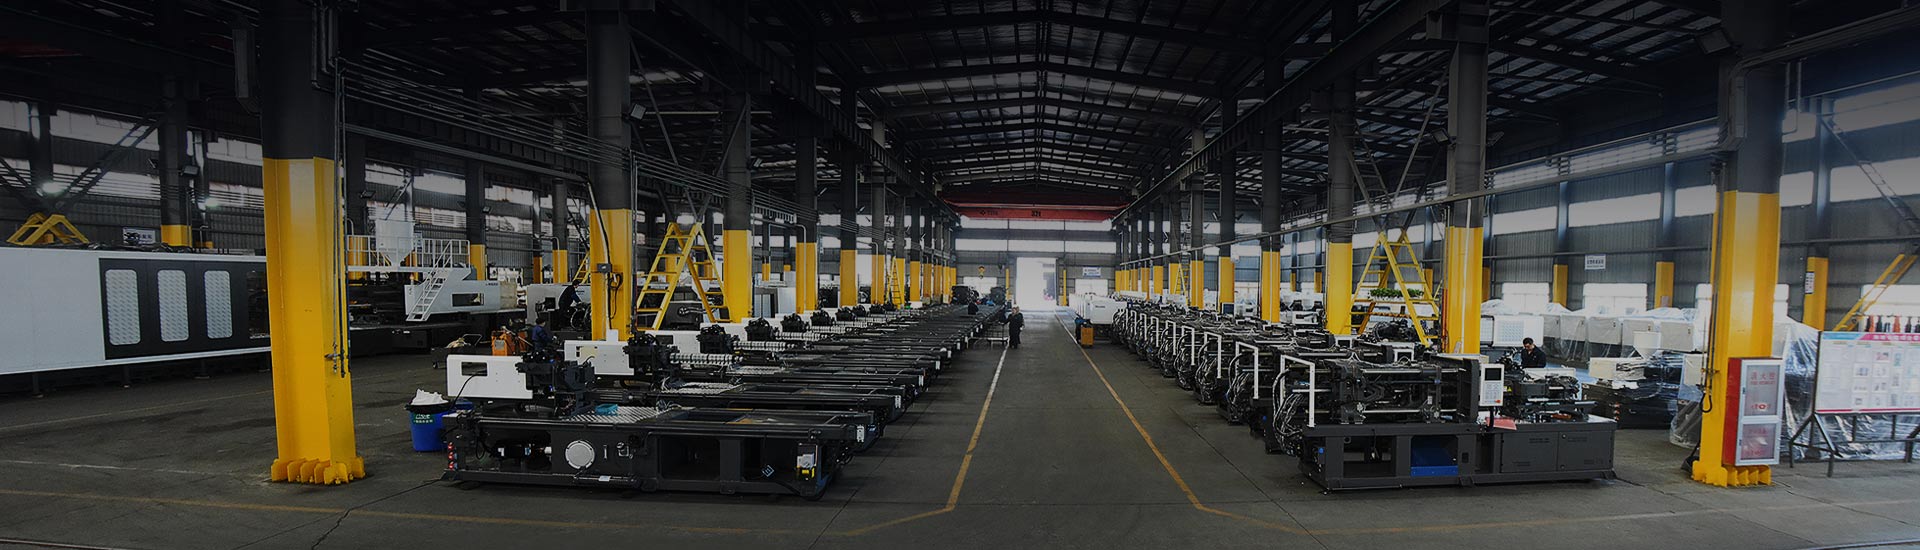
120.000 m² Área de fábrica da Ningbo Altosun Plastic Machinery
está sediada no Parque de Ciência e Tecnologia Beilun em Ningbo, China, uma área frequentemente chamada de capital das máquinas para plásticos. A empresa constrói máquinas de moldagem por injeção da marca HIGHSUN, tem cerca de 20 anos de história de desenvolvimento e conta com mais de 50 anos de experiência em sua empresa-mãe. Suas séries incluem máquinas elétricas e híbridas a óleo, de duas placas, de alta velocidade, de dupla cor não misturada, de dupla cor mista, BMC, ANIMAL DE ESTIMAÇÃO e PVC, e fornece soluções customizadas.
Partes principais de um Máquina de molde de plástico
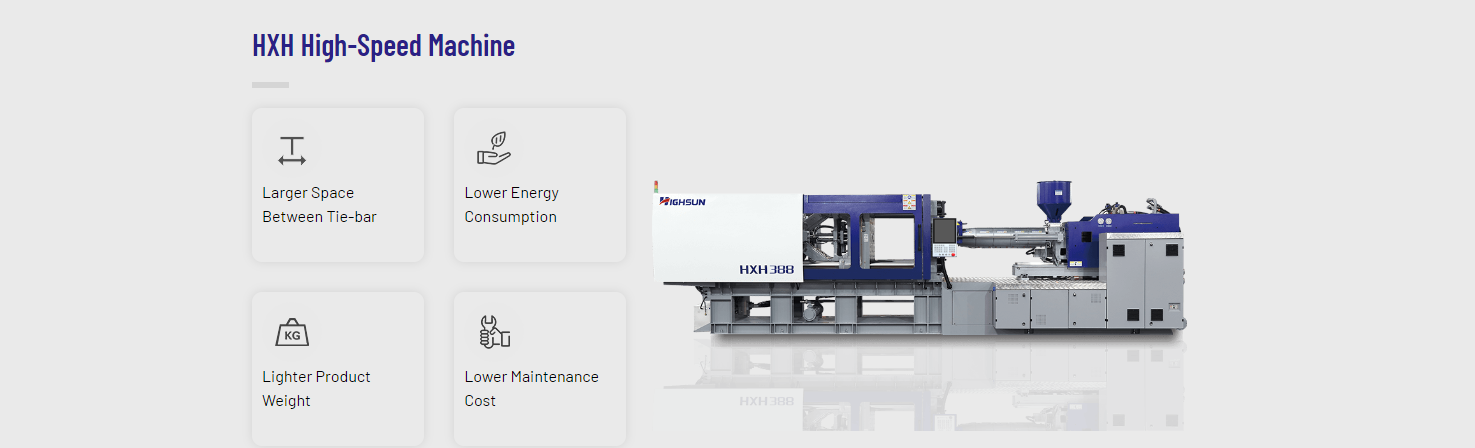
Uma máquina industrial de moldagem de plástico possui duas metades de trabalho unidas por uma estrutura: a unidade de fixação que mantém o molde fechado e a unidade de injeção que derrete e fornece a resina. Um sistema de acionamento e um controlador coordenam ambas as metades. O diagrama abaixo mostra uma visão simplificada das cinco áreas sobre as quais os compradores e operadores mais falam.
Peças e suas funções
- Funil e secador: segura pellets e os alimenta no barril. Resinaas sensíveis à umidade, como ANIMAL DE ESTIMAÇÃO, precisam de um secador na frente da tremonha.
- Barril e parafuso: o parafuso gira para transportar, comprimir e derreter a resina, depois avança como um êmbolo para injetá-la. As faixas de aquecimento ao longo do cano definem as zonas de temperatura.
- Molde: uma ferramenta de aço com cavidades que moldam a peça, canais de resfriamento que removem o calor e um sistema de ejeção que empurra a peça para fora.
- Unidade de fixação: placas, tirantes e um mecanismo de alternância ou de duas placas que mantêm o molde fechado contra a pressão de injeção.
- Unidade e controlador: uma bomba hidráulica com servo motor, acionamento elétrico ou híbrido de ambos, gerenciada por um controlador que registra e repete as configurações do processo.
O processo de moldagem por injeção de plásticos passo a passo
As etapas do processo de fabricação de peças moldadas por injeção seguem uma ordem. Compreender cada etapa torna mais fácil ajustar uma máquina injetora de plástico e encontrar a causa de um defeito quando ele aparece.
- Preparação de materiais. Os pellets são secos quando a resina exige e carregados no funil junto com masterbatch de cor ou aditivo, se necessário.
- Fixação. A placa móvel fecha o molde e a unidade de fixação cria a força de retenção. Muitas máquinas diminuem a velocidade antes de fechar para proteger a superfície do molde.
- Injeção. O parafuso avança e preenche as cavidades. A velocidade e a pressão são geralmente perfiladas em vários estágios para evitar jatos e marcas de queimadura.
- Embalagem e armazenamento. A pressão é mantida enquanto a comporta congela para que o derretimento extra possa compensar o encolhimento. Este estágio controla marcas de afundamento e peso da peça.
- Resfriamento e plastificação. A peça esfria dentro do molde enquanto o parafuso gira para trás e prepara o próximo disparo. O resfriamento é normalmente a parte mais longa do ciclo.
- Ejeção. O molde se abre e os pinos ou placas ejetoras liberam a peça, geralmente para um robô ou transportador.
Referência de tempo de ciclo. A documentação do produto Altosun para máquinas de pré-formas ANIMAL DE ESTIMAÇÃO fornece um ciclo típico de 6 a 20 segundos por injeção, dependendo da contagem de cavidades, do projeto de resfriamento do molde e da tonelagem da máquina. Peças de paredes espessas em outras resinas geralmente duram mais porque o tempo de resfriamento aumenta rapidamente com a espessura da parede.
Tipos de máquina de moldagem de plástico por acionamento e estrutura
A máquina de moldagem de plástico certa depende do tamanho da peça, da tolerância, do material e do perfil energético da planta. A tabela lista as principais famílias, seguida por um gráfico de radar que compara três delas em cinco características.
| Família de máquinas | Fonte de força | Força típica | Uso típico |
|---|---|---|---|
| Alternância servo-hidráulica | Servo motor com bomba hidráulica | Velocidade, força e uso de energia equilibrados | Utensílios domésticos, eletrodomésticos, peças em geral |
| Totalmente elétrico | Servomotores com fusos de esferas | Precisão de posicionamento, operação limpa | Eletrônica, médica, peças de precisão |
| Híbrido | Injeção elétrica com pinça hidráulica | Injeção rápida com fixação forte | Paredes finas e peças de embalagem |
| Duas placas | Fixação hidráulica direta | Comprimento compacto, força uniforme em moldes grandes | Painéis automotivos, caixas, caixas grandes |
| Duas cores | Duas unidades de injeção com placa rotativa | Dois materiais ou cores em um ciclo | Punhos de toque suave, capas multicoloridas |
Pontuações mais altas ficam mais longe do centro. O gráfico mostra por que nenhuma máquina injetora de moldes de plástico se adapta a todos os trabalhos: uma máquina totalmente elétrica tem pontuação alta em precisão e funcionamento limpo, mas menor em peças muito grandes, enquanto uma máquina de duas placas tem pontuação alta em moldes grandes e moderada em velocidade e precisão.
Visão geral da série de máquinas de moldagem por injeção Highsun
Os cartões abaixo resumem quatro séries da página do produto Highsun. Os detalhes vêm das descrições da série do próprio fabricante, portanto, confirme as especificações exatas de um determinado modelo com o fornecedor antes de planejar uma linha.

Máquina Servo HXM
Uma máquina injetora de plástico servoacionada varia de 98T a 2500T, com um sistema de placa de alta rigidez tipo T e guias lineares completas que a Highsun lista com uma precisão de posicionamento de repetição de 0,01 mm.
Veja a série HXM
Máquina de duas placas HXZ
Um projeto compacto de grande tonelagem para produtos de cavidades profundas, com força de fixação direta e uniformemente distribuída. Os modelos listados na página da série vão de 800T a 2400T.
Veja a série HXZ
Série totalmente elétrica HYD
Controle completo do servo motor para posicionamento preciso, resposta rápida e uma área de produção mais limpa. Highsun lista proteção de fixação de baixa pressão para ajudar a prolongar a vida útil do molde.
Veja a série HYD
Máquina de pré-forma PET
Construído em torno de PET com um parafuso L/D mais longo, um circuito de resfriamento dedicado e um sistema de ejeção mais forte para moldes de pré-formas com múltiplas cavidades. Os modelos listados vão de 208T a 558T.
Ver série PETComo dimensionar a força de fixação e o volume do disparo
A força de fixação de uma máquina de moldagem por injeção deve exceder a força que o fundido exerce sobre o molde, que é igual à pressão da cavidade multiplicada pela área projetada das peças e dos canais. Selecionar uma máquina muito pequena permite rebarbas na linha de partição, enquanto uma máquina muito grande desperdiça espaço e energia.
Um exemplo trabalhado
Área projetada: 20 cm por 20 cm = 400 cm2 = 40.000 mm2
Pressão média da cavidade: 40 MPa (400 bar)
Força de separação: 40 N/mm2 x 40000 mm2 = 1600 kN, cerca de 163 toneladas de força
Com uma margem de 10% a 20%: cerca de 180 a 195 toneladas, portanto uma máquina da classe 200T é um ponto de partida razoável
A pressão da cavidade depende da resina, da espessura da parede e do comprimento do fluxo. Peças de paredes finas e longos caminhos de fluxo precisam de pressão mais alta, e muitas oficinas usam regras práticas comumente citadas para cada material antes de confirmarem com um estudo de fluxo de molde ou um teste.
Outras verificações de dimensionamento
- Tamanho do tiro: o peso da peça mais o peso do rotor geralmente deve ficar entre cerca de 20% e 80% da capacidade do barril, para que a resina não permaneça muito tempo no barril.
- Espaçamento entre barras de ligação: o molde deve caber entre as barras de ligação e o tamanho da placa deve suportar a base do molde uniformemente.
- Curso de abertura e luz do dia: a máquina deve abrir o suficiente para liberar a parte mais alta e permitir que um robô a alcance.
- Taxa de plastificação: o parafuso deve derreter resina suficiente dentro do tempo de resfriamento do ciclo.
Guia de processamento de moldagem por injeção de polietileno e PEAD
O polietileno é uma das resinas mais comuns para engradados, tampas, baldes e utensílios domésticos. Um guia básico de processamento de moldagem por injeção de polietileno começa com a temperatura de fusão, depois a temperatura do molde e depois a embalagem. O HDPE é semicristalino, por isso encolhe mais do que as resinas amorfas e precisa de resfriamento uniforme para limitar o empenamento.
Pontos de processamento de moldagem por injeção de HDPE
- A temperatura do barril geralmente fica na faixa de cerca de 180 a 240 graus C, subindo da zona de alimentação até o bocal.
- A temperatura do molde é mantida moderada e os canais de resfriamento são equilibrados para que um lado da peça não encolha mais rápido que o outro.
- A pressão e o tempo de compactação devem continuar até que a comporta congele para limitar as marcas de afundamento em seções espessas.
- Nervuras e saliências grossas são projetadas com transições de parede uniformes para reduzir empenamentos.
- Grandes itens planos, como engradados, se beneficiam de uma unidade de fixação rígida e portas balanceadas, que é uma das razões pelas quais máquinas de duas placas e de alavanca pesada são usadas para eles.
| Resin | Necessidade de secagem | Tendência de encolhimento | Preste atenção |
|---|---|---|---|
| PEAD e PP | Baixo | High | Marcas de empenamento e afundamento |
| ABS | Moderado | Baixo to moderate | Listras superficiais causadas pela umidade |
| PET | High | Baixo | Neblina, listras prateadas, perda de viscosidade |
| PA66 | High | Moderado | Captação de umidade após moldagem |
| PVC | Baixo | Baixo | Degradação térmica e corrosão |
PET e PVC são exemplos de resinas que necessitam de equipamentos especializados. A documentação da Highsun descreve máquinas PET com rosca otimizada para PET e circuito de resfriamento dedicado, e máquinas PVC com cilindro especial, controle preciso de temperatura e proteção antidegradação.
Processo de fabricação de moldes de injeção
O molde decide a qualidade da peça tanto quanto a máquina. O processo de fabricação do molde de injeção passa do projeto da peça para uma ferramenta testada, e um molde que combina bem com sua máquina de injeção de plástico funciona com menos ajustes.
A
Revisão de projeto
O modelo da peça é verificado quanto à espessura da parede, ângulos de inclinação, rebaixos e posição do portão. As alterações nesta fase custam muito menos do que as alterações após o corte do aço.
B
Layout do molde
A contagem de cavidades, o tipo de corredor, os circuitos de resfriamento e o método de ejeção são selecionados. Os sistemas de câmara quente são adequados para trabalhos de alto volume e os sistemas de câmara fria são adequados para ferramentas mais simples.
C
Usinagem
Cavidades e núcleos são cortados por fresagem, usinagem por descarga elétrica e retificação e, em seguida, polidos ou texturizados de acordo com a especificação da superfície.
D
Montagem e encaixe
Placas, corrediças, elevadores e linhas de resfriamento são instaladas, e a linha de partição é azulada e ajustada até fechar uniformemente.
E
Teste e correção
O molde funciona em uma máquina, as peças da amostra são medidas e o tamanho da porta, a ventilação e o resfriamento são corrigidos até que as peças mantenham suas dimensões.
F
Liberação para produção
As configurações finais são registradas no controlador para que a próxima configuração repita a mesma janela do processo.
Diretrizes de moldagem por injeção para design de peças
Estas diretrizes de moldagem por injeção são pontos de partida amplamente utilizados. Eles ajudam qualquer processo de moldagem de plástico a funcionar com menos defeitos e são aplicáveis independentemente da máquina de injeção que produz a peça.
Paredes e costelas
- Mantenha a espessura da parede tão uniforme quanto o projeto permitir.
- Faça transições graduais entre áreas grossas e finas.
- Mantenha a espessura das costelas em cerca de metade a dois terços da parede que ela une para limitar as marcas de afundamento.
- Arredonde os cantos internos para diminuir o estresse e melhorar o fluxo.
Rascunho e lançamento
- Adicione inclinação nas paredes voltadas para a direção de tração, geralmente um grau ou mais.
- Rostos texturizados precisam de rascunho extra.
- Evite cortes inferiores, a menos que um deslizamento ou elevador seja planejado.
- Coloque os pinos ejetores em áreas grossas e fortes.
Fechamento e ventilação
- Entre na seção mais grossa para que a embalagem chegue até ela.
- Coloque as linhas de solda longe de áreas carregadas ou visíveis.
- Ventile as últimas áreas a serem preenchidas para que o ar possa escapar sem marcas de queimadura.
- Corredores de equilíbrio para ferramentas multicavidades.
Configurações de processo
- Preencha a cavidade na velocidade que a resina tolera e depois mude para a gaxeta.
- Registre a temperatura, pressão e tempo para cada estágio.
- Altere uma configuração de cada vez durante o ajuste.
- Deixe o processo se estabilizar por vários ciclos antes de medir as peças.
Pós-processamento de moldagem por injeção
O pós-processamento da moldagem por injeção cobre tudo o que é feito em uma peça depois que ela sai do molde. Muitas peças precisam de muito pouco, mas algumas aplicações exigem diversas etapas de acabamento, e planejá-las com antecedência evita surpresas no final da linha.
- Degating e corte: remoção de sprues e canais manualmente, com cortadores ou com estação automática.
- Deflagrando: remoção de rebarbas finas na linha de partição, o que também sinaliza que o molde ou a fixação precisam de atenção.
- Recozimento e condicionamento: aquecimento controlado ou condicionamento de umidade para aliviar o estresse, usado para alguns plásticos de engenharia.
- Juntando-se à montagem: soldagem ultrassônica, estaqueamento térmico, parafusos ou encaixes instantâneos.
- Decoração: tampografia, hot stamping, pintura ou etiquetagem.
- Inspeção e embalagem: verificações dimensionais, verificações visuais e embalagens que protegem a superfície.
Robôs e transportadores conectados à máquina podem lidar com desgaseificação, empilhamento e embalagem em linha, o que mantém o manuseio de peças consistente de ciclo para ciclo.
Uso de energia e manutenção de rotina
A hidráulica servoacionada e os acionamentos elétricos reduzem o uso de energia porque o motor fornece potência somente quando um movimento precisa dela. As informações do produto Highsun afirmam que os sistemas servo de economia de energia podem reduzir o consumo de energia em 30% a 70% em comparação com equipamentos hidráulicos convencionais, dependendo do processo e da carga. As economias reais variam de acordo com o produto, ciclo e material, portanto, um teste com o molde da própria fábrica fornece a comparação mais confiável.
| Intervalo | Tarefa | Objetivo |
|---|---|---|
| Cada turno | Verifique o nível do óleo, a temperatura do óleo e vazamentos | Pressão estável e detecção precoce de vazamentos |
| Semanalmente | Lubrifique guias e pontos de alternância | Movimento suave e menor desgaste |
| Mensalmente | Inspecione filtros, linhas de resfriamento e faixas de aquecimento | Óleo limpo e até mesmo controle de temperatura |
| Trimestralmente | Verifique o paralelismo da placa e a condição da barra de ligação | Força de fixação uniforme e proteção do molde |
| Anualmente | Inspecione o desgaste do parafuso e do cilindro, recalibre os sensores | Qualidade de fusão consistente e precisão de disparo |
As orientações de manutenção da Highsun para suas máquinas de duas placas também listam verificações de paralelismo das placas, monitoramento de barras de ligação e substituição de óleo hidráulico com base nas horas de operação. Siga o manual da máquina específica para intervalos e graus de fluido.
Onde as máquinas industriais de moldagem de plástico são usadas
Uma máquina industrial de moldagem de plástico atende a uma ampla variedade de mercados. As páginas de aplicação da Highsun os agrupam da seguinte maneira, e cada grupo apresenta demandas diferentes em termos de tonelagem, velocidade e limpeza.
Peças automotivas
Pára-choques, painéis internos e acabamentos feitos em grandes máquinas articuladas e de duas placas.
Eletrodomésticos
Caixas, painéis e gavetas com bom acabamento superficial.
Produtos domésticos
Recipientes, móveis e caixas de armazenamento em resinas poliolefínicas.
Pré-formas PET
Pré-formas de garrafas feitas com máquinas PET dedicadas e moldes multicavidades.
Acessórios de PVC e CPVC
Acessórios para tubos processados com cilindros especiais e controle rígido de temperatura.
Peças médicas
Precisão components that benefit from clean, repeatable electric drives.
3C elétrica
Caixas e conectores para produtos eletrônicos.
Logística e parede fina
Engradados, paletes e embalagens de parede fina de ciclo rápido.
Problemas comuns de moldagem e primeiras verificações
Quando aparecer um defeito, comece com o material e as configurações do processo antes de trocar o molde. A tabela lista problemas frequentes com os primeiros itens a serem verificados.
| Defeito | Causa provável | Primeira verificação |
|---|---|---|
| Flash | Baixo clamping force or worn parting line | Força de fixação, pressão de injeção, ajuste do molde |
| Tiro curto | Derretimento insuficiente ou fluxo restrito | Tamanho da injeção, temperatura de fusão, ventilação, portão |
| Marcas de pia | Embalagem de seções muito baixas ou grossas | Pressão e tempo de embalagem, congelamento do portão |
| Deformação | Resfriamento ou encolhimento irregular | Equilíbrio da temperatura do molde, tempo de resfriamento |
| Listras prateadas | Umidade na resina | Temperatura do secador, ponto de orvalho, tempo de secagem |
| Marcas de queimadura | Ar preso ou excesso de calor | Respiradouros, velocidade de injeção, temperatura de fusão |
Escolhendo um fornecedor de máquina de moldagem de plástico
A decisão do fornecedor cobre mais do que a máquina instalada. Pergunte sobre a gama completa de tonelagem, recursos do sistema de controle, fornecimento de peças de reposição, suporte de comissionamento e a capacidade de adaptar uma máquina a necessidades especiais, como parafusos mais longos, placas maiores ou interfaces de robô. Peça um teste com o molde real, quando possível.
A Ningbo Highsun Plastic Machinery constrói máquinas de 98T a 3000T e trabalha em soluções personalizadas, o que ajuda quando uma fábrica precisa de um fornecedor para vários tipos de peças. Folhetos de produtos para HXM, HXZ e outras séries estão disponíveis nas páginas de produtos, e a equipe da Highsun pode discutir o dimensionamento para um molde e resina específicos.
Perguntas frequentes
Q1. Quais são as 5 etapas da moldagem por injeção?
As cinco etapas são fixação, injeção, retenção ou embalagem, resfriamento e ejeção. A plastificação para a próxima dose acontece durante o resfriamento.
Q2. Existe uma versão em PDF do Guia de projeto de moldagem por injeção disponível?
Este artigo é publicado como uma página da web. Os folhetos da máquina em formato PDF estão listados nas páginas de produtos da Highsun, e o fornecedor pode enviar notas de design e dimensionamento mediante solicitação.
Q3. Quais são as regras e diretrizes típicas para moldagem por injeção?
Mantenha as paredes uniformes, adicione tiragem, arredonde os cantos internos, feche em seções grossas, ventile as últimas áreas a serem preenchidas e seque as resinas higroscópicas antes da moldagem.
Q4. Como funciona a moldagem por injeção passo a passo?
Os pellets são derretidos no barril, injetados em um molde fixado, embalados e resfriados, e a peça acabada é ejetada quando o molde se abre.
Q5. Qual é a diferença entre uma máquina de moldar plástico e o próprio molde?
A máquina fornece força de fixação, fusão e pressão. O molde é a ferramenta que dá forma à peça e é montado entre as placas.
Q6. Como escolho a tonelagem de uma máquina de moldagem por injeção?
Multiplique a pressão da cavidade pela área projetada, converta para toneladas-força e adicione uma margem de cerca de 10% a 20%. Verifique também o espaçamento da barra de ligação e o tamanho da foto.
Q7. Quando uma máquina totalmente elétrica é uma escolha melhor do que uma hidráulica?
Totalmente elétrico machines suit precision and clean room style work with small to medium parts. Hydraulic and two-platen machines suit large molds and high clamping force.
Q8. Por que o PET deve ser seco antes da moldagem?
O PET absorve a umidade rapidamente e a resina úmida causa turvação, bolhas, listras prateadas e menor viscosidade na pré-forma acabada.
Q9. Quanto tempo dura um ciclo típico de moldagem por injeção?
Os ciclos variam de alguns segundos para peças de parede fina a alguns minutos para peças grossas ou grandes. As pré-formas PET geralmente funcionam de 6 a 20 segundos por dose, de acordo com a documentação da Highsun.
Q10. Uma máquina de moldagem de plástico pode ser personalizada?
Muitos fornecedores adaptam parafusos, placas, opções de controle e interfaces de automação. A Highsun afirma que aceita e fornece soluções customizadas.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Distrito De Beilun. Cidade de Ningbo, 315800, China
