 Português
 English
 русский
 Español
 Português
 عربى

Um gabinete parecia perfeito na revisão do CAD. A oficina de moldes ainda rejeitou: uma parede de 5 mm atrás da moldura da tela, nenhuma inclinação em uma parede lateral de 60 mm de profundidade e cantos internos afiados em todas as bases das nervuras. O resultado foi previsível: marcas de afundamento na face visível, linhas de arrasto durante a ejeção e retrabalho antes do primeiro teste. A maioria dos problemas de moldagem são resolvidos antes do corte do aço.
O processo básico de moldagem por injeção — derreter, injetar, compactar, resfriar, ejetar — exige muito de cada recurso da peça. Espessura da parede, inclinação, nervuras, linhas de partição, canais e contração do material formam a linguagem compartilhada entre o projetista da peça e o fabricante de ferramentas. Acerte esses princípios básicos e o molde se tornará um ativo de fabricação confiável; sinto falta deles e a depuração começa na imprensa.
Conteúdo
- 1 Por que a fase de design corrige sua estrutura de custos
- 2 Anatomia do molde: o que contém um molde de injeção
- 3 Espessura da parede: o ponto de partida de todo projeto de molde
- 4 Ângulos de inclinação: o recurso de liberação inegociável
- 5 Costelas, saliências e raios internos
- 6 Rebaixos e linhas de partição: evite custos ocultos de ferramentas
- 7 Portões e ejeção: como a peça é preenchida e liberada
- 8 Combine o design do molde com a máquina de moldagem
- 9 Uma revisão de design focada em defeitos
- 10 Lista de verificação final do projeto do molde
- 11 Perguntas frequentes
- 11.1 O que é projeto de molde de injeção?
- 11.2 Qual ângulo de inclinação devo usar para moldagem por injeção?
- 11.3 Qual é a espessura de parede recomendada para moldagem por injeção?
- 11.4 O que causa marcas de afundamento na moldagem por injeção?
- 11.5 Quanto encolhimento deve ser permitido em um molde de injeção?
- 11.6 Como escolho uma máquina de moldagem por injeção para meu molde?
Por que a fase de design corrige sua estrutura de custos
O custo do ferramental, o tempo de ciclo e a consistência das peças são amplamente fixados na prancheta. Uma pequena mudança na fase de conceito é barata; a mesma mudança durante a produção em massa é cara. Uma regra prática de design para fabricação amplamente utilizada na indústria de plásticos coloca o multiplicador em 30 a 100 vezes quando o molde está em produção. O projeto do molde é, portanto, uma atividade de controle de custos e não apenas um exercício de engenharia. Gastar as horas extras de projeto antecipadamente – na posição do portão, nos núcleos, nas revisões de rascunho e de tolerância – é a maneira padrão de evitar revisões de molde de cinco dígitos e perda dispendiosa de tempo de produção.
Anatomia do molde: o que contém um molde de injeção
Um molde de injeção é uma montagem de precisão que forma o exterior da peça com sua cavidade e o interior com seu núcleo. Essas duas metades se encontram na linha de separação e cada detalhe ao seu redor é importante. A bucha do canal de entrada e o canal fornecem material fundido para a cavidade através de uma porta; canais de resfriamento removem o calor; os pinos ejetores empurram a peça para fora do núcleo após a abertura do molde. Compreender esta estrutura ajuda o projetista a tratar a peça como metade da ferramenta, e não como um objeto independente.
Espessura da parede: o ponto de partida de todo projeto de molde
A espessura uniforme da parede é a regra mais repetida na moldagem por injeção por uma razão: o material fundido flui mais rapidamente através de regiões finas e permanece quente por mais tempo em regiões espessas. Se as paredes adjacentes diferirem em mais de 10 a 15 por cento, o encolhimento torna-se irregular e a peça moldada deforma ou afunda. Mantenha a parede nominal na faixa recomendada para a resina e, onde uma transição não puder ser evitada, afunile-a em pelo menos três vezes o passo de espessura.
| Materiais | Faixa utilizável (mm) | Nominal preferencial (mm) | Orientação do comprimento do fluxo até a parede |
|---|---|---|---|
| PP | 0,8–3,8 | 1,5–2,5 | Preenche facilmente seções finas |
| ABS | 1,2–3,5 | 2,0–3,0 | Mantenha menos de 2,5 mm para tolerâncias restritas |
| PC | 1,0–4,0 | 2,0–3,0 | Alta resistência ao fluxo de fusão |
| PA6 | 0,8–3,8 | 1,5–3,0 | Bom fluxo; a secagem é crítica |
| POM | 0,8–3,2 | 1,5–2,5 | Bom fluxo, alto encolhimento |
| PS | 1,0–4,0 | 1,5–3,0 | Frágil; evite entalhes afiados |
A contração aumenta com a cristalinidade, razão pela qual PP, PA6 e POM precisam de tolerâncias dimensionais maiores que ABS ou PC. As faixas acima são valores típicos relatados nas fichas técnicas dos fornecedores de resina.
Ângulos de inclinação: o recurso de liberação inegociável
Rascunho é a conicidade nas paredes voltadas para o molde que permite a liberação da peça. Sem ele, a peça moldada adere ao aço, a pressão de ejeção aumenta e surgem marcas de arrasto ou peças deformadas. A regra é simples: pelo menos 0,5°–1° de cada lado em uma superfície polida, e mais quando a textura é especificada, porque a superfície áspera adere à resina. Costelas e núcleos profundos precisam da extremidade superior da faixa. A classe de acabamento SPI/SPE é a referência que a maioria dos fabricantes de ferramentas usa para chegar a acordo sobre os valores de projeto.
| Classe de acabamento SPI/SPE | Condição da superfície | Rascunho por lado |
|---|---|---|
| IPS A | Polimento de espelho | 0,5°–1° |
| IPB B | Polimento fino | 1°–1,5° |
| SPI C | Acabamento em pedra de papel | 1,5°–2° |
| SPID D | Jato seco/textura leve | 2°–3° |
| Textura profunda | Explosão grosseira ou gravação | 3°–5° ou mais |
Costelas, saliências e raios internos
Existem costelas para adicionar rigidez sem engrossar a parede. A prática padrão coloca a base da nervura em 50–60 por cento da parede nominal, com um filete de base de 0,25–0,4 vezes a parede e uma altura da nervura de até aproximadamente três vezes a largura da base da nervura. Extraia ressaltos grossos da mesma maneira: um diâmetro externo próximo ao dobro do diâmetro interno, tiragem generosa e reforços onde ocorrem cargas laterais. Os cantos internos devem sempre ter um raio; um canto agudo concentra a tensão e retarda o fluxo do fundido. Esses pequenos detalhes são exatamente onde nascem as marcas de afundamento e as rachaduras por tensão.
Rebaixos e linhas de partição: evite custos ocultos de ferramentas
Um rebaixo é qualquer recurso que prende a peça na ferramenta. Ganchos automáticos, furos laterais e roscas internas exigem mecanismos móveis – corrediças, elevadores ou núcleos dobráveis – cada um adicionando custos de ferramentas, pontos de desgaste e manutenção. O corte inferior mais barato é aquele projetado: oriente as características paralelamente à direção da abertura ou deixe um furo lateral se tornar uma fenda aberta ao longo da linha de partição. Peças multimateriais, por exemplo, uma alça de toque suave sobre um núcleo rígido, evitam uma etapa secundária de montagem quando produzidas em uma máquina bicolor, portanto, o conceito do molde muda de acordo e deve ser revisado antecipadamente.
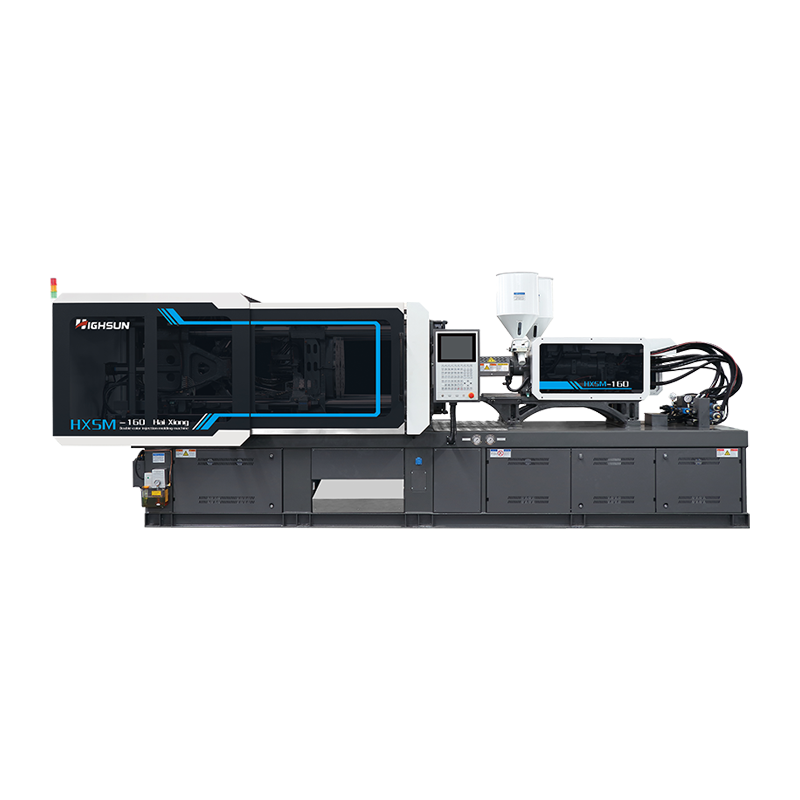 Máquina de moldagem por injeção de duas cores HXS160 para peças multimateriais Esta máquina bicolor se adapta à discussão do artigo sobre peças multimateriais que evitam a montagem secundária. Suas unidades de injeção dupla permitem alças integradas de toque suave ou cores combinadas em um ciclo de moldagem. Ver Produto →
Portões e ejeção: como a peça é preenchida e liberada
O gate is the last narrow channel before the cavity. Its location controls weld lines, packing and appearance: put the gate on the thickest wall so the melt packs fully, and hide it behind a cosmetic face whenever possible. Submarine gates trim themselves; edge gates are easy to machine but leave a visible vestige. Ejector pins, similarly, need bearing area — place them on drafted, flat surfaces and away from visible faces so the part does not deform or become marked. Consistent shot-to-shot pressure is what makes these design assumptions hold, which is why a servo machine with repeatable injection control is the standard choice for precision molds.
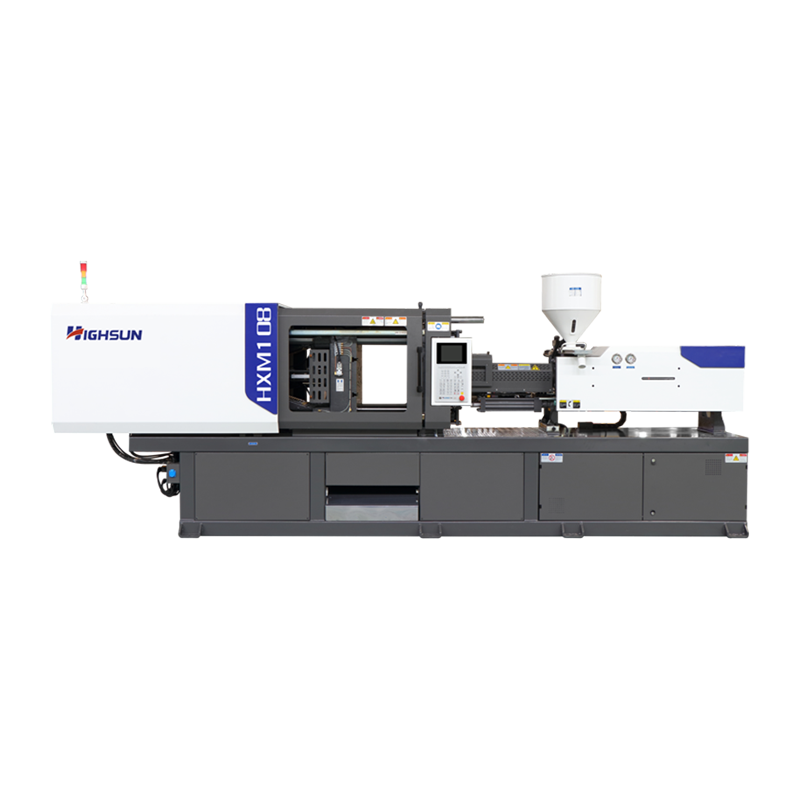 Máquina servo da modelação por injeção HXM108 com controle de precisão de economia de energia O text highlights repeatable shot-to-shot pressure for precision molds. This servo machine offers closed-loop process control and 30-50% energy savings, aligning with the need for consistent clamping and injection performance. Ver Produto →
Combine o design do molde com a máquina de moldagem
O projeto do molde e a seleção da máquina devem ser revisados em conjunto. A força de fixação vem da área projetada da peça multiplicada pela pressão da cavidade, que para resinas de engenharia está na faixa de 300 a 700 bar. Um produto de parede fina de 0,5 a 1,0 mm, por exemplo, um recipiente para alimentos, só pode ser preenchido de forma confiável em uma máquina de alta velocidade com velocidade de injeção rápida e resposta de pressão rápida. Peças de grandes áreas, por outro lado, precisam de um cilindro grande e de alta tonelagem de fixação. Antes de encomendar a base do molde, confirme o peso do tiro, a pressão de injeção, o espaçamento das barras de ligação e a altura do molde em relação à máquina escolhida; o investimento no molde é muito grande para ser deixado em suposições. Para configurações de máquina específicas da aplicação, revisar as aplicações industriais e famílias de máquinas disponíveis antes de finalizar o molde.
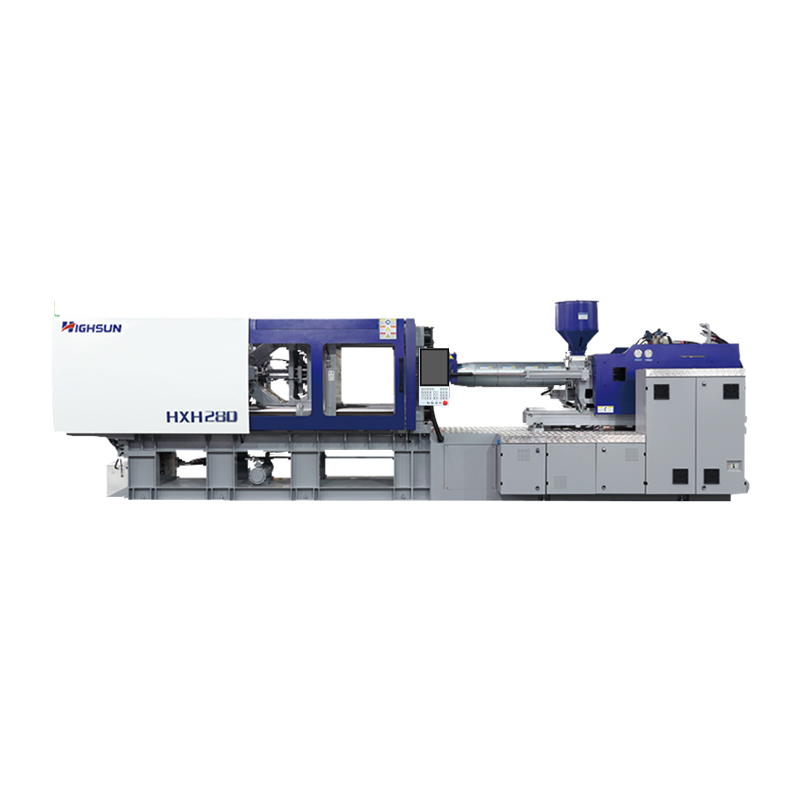 Máquina de moldagem por injeção de alta velocidade HXH280 para peças de parede fina O article mentions thin-wall products like food containers needing fast fill. This high-speed machine's intelligent full closed-loop control and millisecond pressure adjustments support reliable molding of such demanding geometries. Ver Produto →
Uma revisão de design focada em defeitos
O fastest way to validate an injection mold design is to read the geometry against the defects it could generate. The table below summarizes the most common issues and the design-stage corrections available before the mold is cut.
| Defeito | Causa primária do design | Correção de projeto na fase de desenho |
|---|---|---|
| Marcas de pia | Espessura da parede local muito alta | Retire seções grossas e adicione costelas |
| Deformação | Parede não uniforme ou preenchimento desequilibrado | Equalize a espessura, equilibre o portão e o corredor |
| Fotos curtas | Parede muito fina em relação ao comprimento do fluxo | Aumentar a espessura ou realocar o portão |
| Linhas de solda | Duas frentes de fluxo se encontram e esfriam | Mova o portão, adicione ventilação, preencha de um lado |
| Marcas de arrastar | Rascunho insuficiente ou acabamento áspero | Aumente a tiragem, dê polimento à superfície afetada |
| Flash | Linha de partição not flat or insufficient clamp force | Mantenha a linha de partição plana, verifique a força de fixação |
Lista de verificação final do projeto do molde
- Mantenha a espessura da parede uniforme; manter variações locais abaixo de aproximadamente 15 por cento.
- Aplicar pelo menos 1° de inclinação de cada lado nas superfícies polidas, mais nas texturizadas.
- Filete cantos internos com um raio de pelo menos 25% da espessura da parede.
- Use nervuras com 50 a 60% da espessura nominal da parede em vez de engrossar as paredes estruturais.
- Eliminar chefes; mantenha o diâmetro externo da saliência próximo ao dobro do diâmetro interno.
- Revise todos os cortes inferiores; minimize os slides e elevadores ou abra-os através da linha de partição.
- Coloque a linha de partição em um plano plano e não cosmético.
- Bloqueie a parede mais espessa no local menos visível.
- Forneça terrenos planos e desenhados para os pinos ejetores.
- Verifique a tolerância ao encolhimento do material e a compatibilidade do molde com a máquina.
Perguntas frequentes
O que é projeto de molde de injeção?
O projeto do molde de injeção é a engenharia da ferramenta que molda o plástico fundido em peças acabadas. Ele define a geometria da cavidade e do núcleo, a linha de partição, o canal, o resfriamento e a ejeção, e determina a qualidade da peça, o tempo de ciclo e o custo unitário.
Qual ângulo de inclinação devo usar para moldagem por injeção?
Use pelo menos 1° de cada lado para superfícies polidas. Texturas leves precisam de 1,5° a 2°, texturas profundas de 3° a 5° ou mais. Costelas profundas e saliências devem permanecer na extremidade superior da faixa. Confirme a classe de acabamento SPI/SPE com o fabricante de ferramentas antes de bloquear a geometria CAD.
Qual é a espessura de parede recomendada para moldagem por injeção?
As paredes nominais típicas ficam entre 0,8 mm e 4,0 mm dependendo da resina. PP, PA6 e POM preenchem seções mais finas; PC e ABS geralmente são mantidos entre 1,5 mm e 3,5 mm. A espessura uniforme é mais importante do que o valor absoluto – mantenha as transições graduais.
O que causa marcas de afundamento na moldagem por injeção?
As marcas de afundamento ocorrem onde uma seção espessa esfria e encolhe após a superfície congelar. Evite saliências sólidas e grossas removendo-as, use nervuras em vez de paredes grossas, mantenha a base da nervura em 50-60 por cento da parede nominal e coloque a comporta perto de regiões espessas para que o empacotamento possa compensar.
Quanto encolhimento deve ser permitido em um molde de injeção?
O encolhimento depende da resina: PP é normalmente 1,0–2,5%, POM 1,5–2,5%, PA6 0,7–1,8%, ABS 0,4–0,7%, PC 0,5–0,7%. As dimensões da cavidade são calculadas a partir da dimensão da peça ajustada pelo fator de contração e depois refinadas durante os testes de molde. A contração direcional e a pressão da embalagem alteram o valor final.
Como escolho uma máquina de moldagem por injeção para meu molde?
Calcule a força de fixação necessária a partir da área da peça projetada multiplicada pela pressão da cavidade (aproximadamente 300–700 bar) e, em seguida, verifique o peso do granalha, a pressão de injeção, o espaçamento das barras de ligação e a altura do molde. Os moldes de paredes finas precisam de uma máquina de alta velocidade; moldes grandes precisam de uma máquina grande de duas placas ou de alta tonelagem.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Distrito De Beilun. Cidade de Ningbo, 315800, China
