 Português
 English
 русский
 Español
 Português
 عربى

Imagine uma bomba dispensadora de sabonete com corpo rígido de polipropileno e botão TPE de toque suave. Há uma década, o caminho padrão era moldar os dois componentes separadamente e depois encaixá-los por pressão ou colá-los. Os modos de falha – alças descascadas, alças escorregadias, estoque duplo, mão de obra extra – são todos familiares aos engenheiros de produção. Uma prensa de moldagem de dois disparos (2 disparos) remove a maior parte disso moldando o núcleo, girando a ferramenta e sobremoldando a empunhadura dentro do mesmo ciclo. O problema é que esse processo compacto só funciona quando a geometria do molde, o par de materiais e o comportamento da máquina são projetados juntos. Estas diretrizes são a diferença entre uma junta mecânica confiável e uma reivindicação de delaminação.
Conteúdo
- 1 O que é moldagem em 2 disparos?
- 2 Sete regras de design que decidem o sucesso da moldagem
- 2.1 Regra 1: comece com o par de materiais
- 2.2 Regra 2: Mantenha a parede do primeiro tiro suficientemente rígida
- 2.3 Regra 3: Projetar áreas de fechamento que sobrevivam à pressão de injeção
- 2.4 Regra 4: Gate o segundo tiro paralelo à superfície existente
- 2.5 Regra 5: Considere a redução diferencial e o calado
- 2.6 Regra 6: Planeje a sequência de ejeção
- 2.7 Regra 7: Defina tolerâncias tendo em mente a interface
- 3 Seleção da máquina: combinando a prensa com o molde
- 4 Defeitos comuns e como o design os evita
- 5 Verificação da realidade de custo e tempo de ciclo
- 6 Perguntas frequentes
- 6.1 Q1: O que é moldagem em 2 disparos?
- 6.2 Q2: Qual é a diferença entre moldagem em duas etapas e sobremoldagem?
- 6.3 Q3: Quais materiais podem ser usados na moldagem por injeção de duas cores?
- 6.4 Q4: A injeção dupla é o mesmo que a moldagem 2K?
- 6.5 Q5: Quanto custa uma máquina de moldagem por injeção de 2 disparos?
- 6.6 Q6: A moldagem de 2 disparos pode ser feita em uma máquina de moldagem por injeção padrão?
O que é moldagem em 2 disparos?
A moldagem de dois disparos - também chamada de moldagem de dois componentes, de disparo duplo ou 2K - usa uma única unidade de fixação, mas duas unidades de injeção separadas. Em um layout típico de mesa rotativa, um molde montado em uma placa rotativa recebe o primeiro material, indexa 180 graus e depois fecha no segundo cano para o segundo tiro. Os dois materiais solidificam-se um contra o outro, formando uma ligação química ou mecânica, e a peça multimaterial é ejetada no mesmo ciclo. Sem manuseio de insertos, sem prensa secundária, sem adesivo.
Os designers costumam perguntar se a moldagem em duas etapas é o mesmo que sobremoldagem. A rigor, a sobremoldagem pode ser feita em uma máquina padrão, transferindo uma pastilha curada para outro molde. A moldagem em dois disparos é a versão integrada: uma máquina, um ciclo, um conjunto de moldes. Essa distinção é importante no momento da cotação, porque ferramentas genuínas de dois disparos são normalmente mais caras para construir, mas mais baratas para operar. Um máquina de moldagem por injeção de duas cores implementa este princípio com um sistema de controle dedicado para ambos os barris e uma placa de índice acionada por servo.
Sete regras de design que decidem o sucesso da moldagem
Uma vez definido o conceito da máquina, o projetista do molde controla o resultado. Essas regras são ordenadas pela frequência dos problemas observados nas auditorias de produção e de clientes.
Regra 1: comece com o par de materiais
A força da ligação é o primeiro portão. Um TPE não adere quimicamente a todos os plásticos de engenharia. No polipropileno, a maioria dos TPEs estirênicos formam uma ligação forte; em PBT ou náilon, a junta geralmente depende apenas do intertravamento mecânico, que é fraco na remoção. Um ponto de partida prático é combinar materiais com temperaturas de fusão semelhantes, aproximadamente entre 40 e 60°C, para que a segunda injeção não amoleça demais a primeira. Valide sempre com o grau específico de TPE em vez de uma folha de dados genérica, uma vez que a dureza e o teor de óleo alteram significativamente o comportamento de adesão.
Resistência relativa de ligação: TPE sobremoldado em substratos comuns
* Geralmente requer um primer ou tratamento de superfície. Os valores são relativos para o planejamento do projeto, com base nas recomendações comuns de sobremoldagem de TPE.
Regra 2: Mantenha a parede do primeiro tiro suficientemente rígida
O substrato do tiro 1 deve permanecer mecanicamente estável enquanto o segundo cano é pressionado contra ele. Para a maioria dos termoplásticos, mantenha a parede mínima do tiro 1 acima de 1,2 mm; a linguagem de paredes finas se aplica aqui da mesma forma que na moldagem de injeção única. Onde o segundo material envolve uma borda, usine um corte inferior na geometria do primeiro disparo. Essa trava mecânica protege a ligação química e sobrevive muito melhor às tensões de descolamento do que uma interface plana.
Regra 3: Projetar áreas de fechamento que sobrevivam à pressão de injeção
Cada linha de vedação entre as duas cavidades deve resistir à segunda pressão de injeção. O fechamento de projeto assenta com pelo menos 3 mm de largura no plano de partição, com ângulos de aço perpendiculares à direção de fechamento. Evite desligamentos escalonados que permitem que o flash salte de um canto desgastado. Se um pino de extração precisar ficar próximo à cavidade do segundo disparo, coloque o pino dentro da área de fechamento para que nenhuma marca de testemunha se torne um caminho de vazamento.
Regra 4: Gate o segundo tiro paralelo à superfície existente
A porta para o disparo 2 deve direcionar o fundido para dentro da cavidade sem erodir a superfície do primeiro disparo. A geometria mais segura é uma comporta submarina ou de túnel orientada paralelamente à parede existente, de modo que o fluxo deslize sobre o primeiro material em vez de colidir perpendicularmente. A pressão da embalagem deve então ser equilibrada entre as duas comportas; a análise do fluxo do molde agora é padrão para verificar o equilíbrio antes do corte do aço.
Regra 5: Considere a redução diferencial e o calado
Os dois materiais encolhem em taxas diferentes. Um substrato ABS rígido pode encolher cerca de 0,5%, enquanto um TPE macio pode encolher 1,5–2,5%. O material mais rígido determina a dimensão final, mas a tensão residual na interface pode causar empenamento em vigas finas. Mantenha ângulos de inclinação de 1–2° nas paredes externas e 2–3° onde o segundo tiro envolve as saliências. Em peças maiores que 150 mm, adicione 0,1–0,2° extras por 100 mm de comprimento, porque um erro de índice rotativo na placa torna-se uma incompatibilidade visível na borda mais distante da cavidade.
Regra 6: Planeje a sequência de ejeção
Os moldes de dois disparos geralmente precisam de ejeção em dois estágios porque o segundo material irá aderir a um núcleo texturizado. Use placas decapantes para a lateral com alta adesão de TPE e mantenha os pinos centrais escalonados para evitar marcas de sucção. O problema muito mais comum é marcar a superfície do primeiro disparo durante a rotação: cada núcleo que deve ultrapassar a altura da segunda cavidade precisa de deslocamento suficiente antes que a mesa seja indexada. Isso se torna um cálculo do tamanho do molde no início do projeto, e não um ajuste no chão de fábrica.
Regra 7: Defina tolerâncias tendo em mente a interface
As peças multimateriais acumulam tolerância de duas curvas de encolhimento diferentes e um mecanismo de índice. Evite especificar tolerâncias posicionais rígidas ao longo dos limites do material. Em vez disso, defina uma testemunha de separação permitida no lado do segundo disparo e projete recursos de posicionamento que se auto-localizem. Essa abordagem é amplamente adotada em peças internas automotivas, alças médicas e capas de produtos eletrônicos de consumo – segmentos que apoiamos por meio de soluções dedicadas. engenharia de aplicação .
Seleção da máquina: combinando a prensa com o molde
A escolha da máquina injetora não é uma reflexão tardia. Três parâmetros do lado da máquina afetam diretamente o projeto do molde: área projetada, volume de injeção e diâmetro da mesa rotativa. Os moldadores normalmente estimam a força de fixação necessária adicionando a área projetada de ambas as cavidades e aplicando o fator de tonelagem específico do material e, em seguida, adicionando uma margem de segurança de 10 a 20%. Em segundo lugar, o equilíbrio da unidade de injeção é importante: se o disparo de TPE for de apenas 2–5 g, a resolução de medição do segundo cano determina se você pode manter a repetibilidade de ± 0,1 g. Terceiro, a mesa rotativa deve limpar todos os núcleos e lâminas durante a indexação – isso geralmente define o espaçamento mínimo entre as barras de ligação antes mesmo de a tonelagem nominal ser considerada.
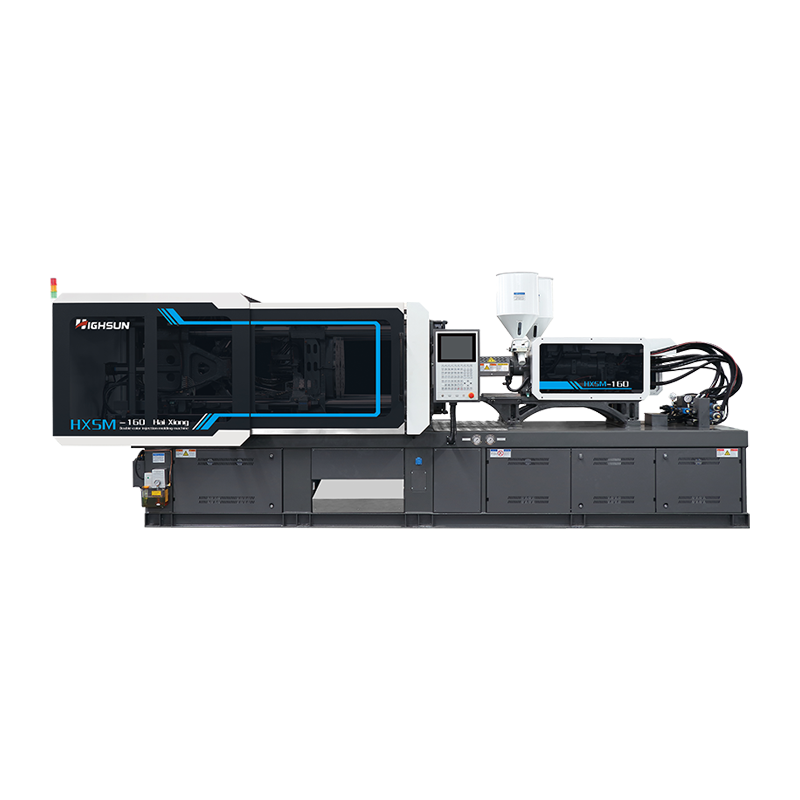 Máquina de moldagem por injeção de duas cores HXS160 para peças de tamanho médio Esta máquina de dois disparos com unidades de injeção independentes e uma mesa servo rotativa adapta-se a forças de fixação de faixa média, tornando-a um ponto de entrada prático para painéis de controle, alças, tampas e componentes de eletrodomésticos. Ver Produto →
Para forças de fixação em torno de 160 a 200 toneladas, máquinas de duas cores especialmente desenvolvidas, como a HXS160 e a HXS200, oferecem duas unidades de injeção independentes e uma mesa rotativa servo-sensível. Este se torna o ponto de partida padrão para painéis de controle, alças, tampas e peças de eletrodomésticos de tamanho médio. O gráfico abaixo compara a sequência de produção efetiva de uma rota de inserção de duas etapas e uma rota rotativa de dois disparos em uma escala relativa.
Sequência de produção eficaz: duas etapas vs. rotação de 2 disparos
Rota em duas etapas 100% do tempo total
Rotativo de 2 disparos ~55% do tempo total
Composição relativa do ciclo para uma peça de dois materiais de média complexidade. A economia real depende do tamanho da peça, do resfriamento e do manuseio do material.
Defeitos comuns e como o design os evita
Mesmo um molde de 2 disparos bem projetado pode falhar se a interação entre os dois disparos for ignorada. A tabela abaixo lista os defeitos que aparecem com mais frequência em auditorias de produção, juntamente com ações corretivas de projeto e de máquina.
| Defeito | Provável causa raiz | Projeto/Conserto de Máquina |
|---|---|---|
| Marcas de fluxo na superfície do primeiro tiro | O segundo tiro corrói o substrato em alto cisalhamento | Reduza a velocidade de injeção do segundo disparo; reorientar o portão paralelo à parede |
| Flash no limite do material | Terreno de fechamento muito estreito ou força de fixação muito baixa | Alargar as áreas de corte em pelo menos 3 mm; verifique a tonelagem do grampo na cena 2 |
| Delaminação / descamação | Par quimicamente incompatível sem trava mecânica | Mude para um par compatível ou adicione cortes inferiores |
| Vazios ou marcas de afundamento | Seções espessas em qualquer cena que encolhem de maneira não uniforme | Remova paredes pesadas; manter a espessura nominal da parede uniforme |
| Incompatibilidade de índice | Erro de indexação da mesa rotativa ou encolhimento diferencial | Calibrar a repetibilidade do índice; adicionar folga nos recursos de acoplamento |
| Marcas de testemunhas no rosto visível | Colocação do ejetor sob o segundo tiro | Mova os pinos para áreas de fechamento ou use placa decapante |
Verificação da realidade de custo e tempo de ciclo
Na fase de cotação, muitos compradores comparam o custo da ferramenta de dois disparos por cavidade com o custo de uma ferramenta de disparo único. A resposta honesta é que o ferramental de dois disparos custa mais porque contém dois conjuntos completos de cavidades, dois sistemas de comporta e um arranjo de fechamento muito mais preciso. O custo total de propriedade geralmente favorece a moldagem em 2 etapas quando o volume anual excede aproximadamente 50.000 unidades e o processo alternativo inclui uma etapa de montagem manual ou automatizada. As economias secundárias – menos mão de obra, sem cola, sem rejeições de posicionamento, sem segundo histórico de aquecimento – geralmente cobrem o prêmio do ferramental no primeiro ano de produção.
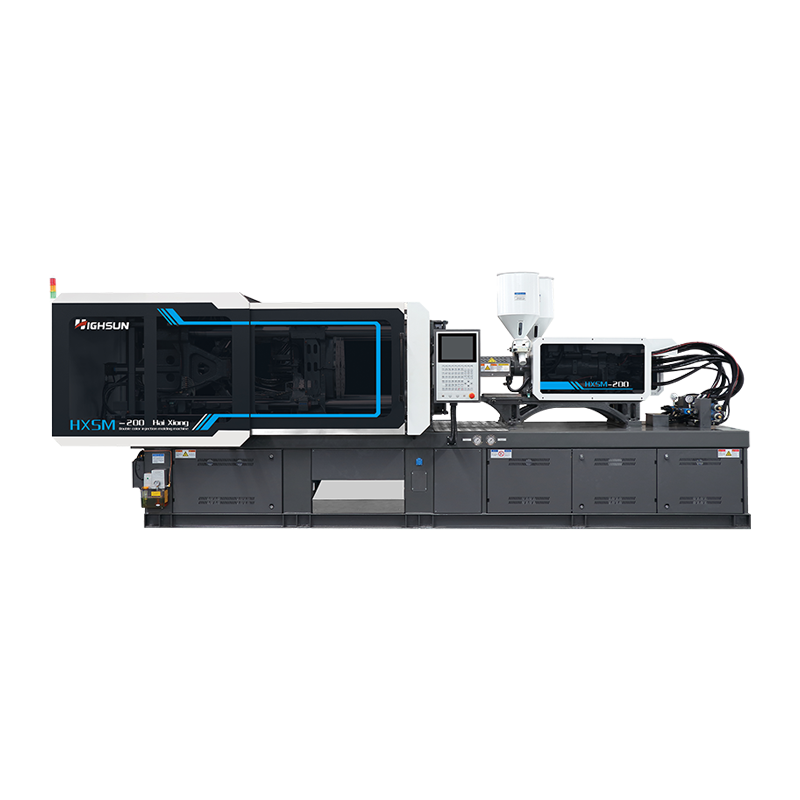 Máquina de moldagem por injeção servo de duas cores com economia de energia HXS200T Com maior tonelagem, maior volume de tiro e maior placa, este modelo suporta peças de toque suave mais pesadas e layouts de duas cavidades, enquanto seu servo acionamento e canos duplos permitem moldagem multimaterial eficiente. Ver Produto →
Para peças acima de 20 g ou com uma grande superfície de toque suave, a HXS200 oferece altura livre de volume de injeção e tamanho de placa para lidar com layouts maiores de cavidade única e de duas cavidades. Ele também suporta a maior tonelagem necessária quando a área projetada do segundo disparo se aproxima do limite de fixação.
Perguntas frequentes
Q1: O que é moldagem em 2 disparos?
A moldagem de 2 injeções, também chamada de moldagem por injeção de dois componentes ou de duas cores, é um processo no qual dois plásticos diferentes são injetados em um molde rotativo em um único ciclo. O resultado é uma peça multimaterial colada que não necessita de montagem secundária.
Q2: Qual é a diferença entre moldagem em duas etapas e sobremoldagem?
A sobremoldagem geralmente aplica um segundo material sobre um substrato pré-formado que foi moldado separadamente ou transferido entre ferramentas. A moldagem em dois disparos realiza ambas as injeções em um ciclo de máquina usando uma placa indicadora, o que proporciona melhor precisão posicional e um tempo de ciclo mais curto.
Q3: Quais materiais podem ser usados na moldagem por injeção de duas cores?
Qualquer par de termoplásticos de grau de injeção ou elastômeros termoplásticos que tenha compatibilidade de fusão aceitável pode ser usado. Os pares comuns são PP com TPE, ABS com TPC, PC com TPE, PA com TPE tratado com primer e PMMA com TPE para produtos de consumo de toque suave.
Q4: A injeção dupla é o mesmo que a moldagem 2K?
Sim. Injeção dupla, moldagem 2K, moldagem de dois componentes e moldagem de dois disparos descrevem a mesma família de processos usando dois barris de injeção e um molde rotativo. Alguns fornecedores usam “bi-injeção” para o mesmo conceito.
Q5: Quanto custa uma máquina de moldagem por injeção de 2 disparos?
O investimento inicial é maior do que uma prensa de disparo único com a mesma força de fixação porque a máquina inclui dois cilindros, uma mesa rotativa e controles mais complexos. A diferença de custo geralmente é justificada pela remoção de etapas de montagem, redução do ciclo de trabalho e melhoria da consistência das peças.
Q6: A moldagem de 2 disparos pode ser feita em uma máquina de moldagem por injeção padrão?
Não. Uma máquina padrão de cilindro único não pode injetar dois materiais em um ciclo sem uma etapa separada de moldagem por inserção. A verdadeira moldagem de 2 disparos requer uma prensa de dois disparos especialmente desenvolvida com duas unidades de injeção e uma placa rotativa ou móvel.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Distrito De Beilun. Cidade de Ningbo, 315800, China
