 Português
 English
 русский
 Español
 Português
 عربى

Imagine uma ferramenta de 16 cavidades para um recipiente para alimentos de parede fina de 1,2mm. Duas oficinas de moldes citam o mesmo tipo de aço, a mesma marca de câmara quente e o mesmo prazo de entrega de dez semanas. Uma ferramenta entra em um ciclo de 9 segundos com desperdício abaixo de meio por cento. O outro precisa de 12 segundos e passa o turno perseguindo o flash. A máquina de moldagem é idêntica. O que difere é a forma como o molde foi desenhado.
A versão resumida: ao projetar moldes de injeção, você decide a maior parte do custo da peça nos próximos cinco anos, e os erros mais caros acontecem nas primeiras duas semanas. Espessura da parede, tiragem, seleção de aço, posição do portão, tamanho do corredor, layout de resfriamento e ejeção estão todos conectados. Altere a espessura da parede depois que o bloco de cavidade estiver endurecido e você comprar uma nova pastilha. Altere-o durante a revisão do CAD e isso custará uma tarde de engenharia.
Os guias de processo normalmente colocam o resfriamento em cerca de metade a dois terços do ciclo total, com empacotamento, injeção e movimento do molde constituindo o restante. Esse único fato explica por que o layout de resfriamento, e não a velocidade de injeção, é geralmente o primeiro lugar a ser observado quando uma ferramenta se recusa a atingir o ciclo citado.
Participação aproximada de um ciclo de moldagem. As faixas reais mudam de acordo com a espessura da parede, resina e configurações da máquina.
Conteúdo
- 1 Comece com a peça, não com o molde
- 2 A escolha do aço e a pilha de placas
- 3 Portões, corredores e ventilação
- 4 Layout de resfriamento e projeto de ejeção
- 5 Combine o molde com a máquina antes de cortar o aço
- 6 Moldes grandes precisam de um conjunto diferente de hábitos
- 7 Defeitos que remontam ao projeto do molde
- 8 Perguntas frequentes sobre projeto de moldes de injeção
- 8.1 Q1. O que é mais importante ao projetar moldes de injeção?
- 8.2 Q2. Quantas cavidades um molde de injeção deve ter?
- 8.3 Q3. Qual ângulo de inclinação as peças moldadas por injeção precisam?
- 8.4 Q4. Como o projeto do molde afeta o tempo do ciclo de moldagem por injeção?
- 8.5 Q5. Qual molde de aço é melhor para produção em alto volume?
- 8.6 Q6. Um projeto de molde pode ser executado em diferentes marcas de máquinas de moldagem por injeção?
Comece com a peça, não com o molde
Um bloco de cavidade não pode resgatar uma peça que foi desenhada pela aparência em vez do fluxo. Antes de qualquer geometria de molde ser modelada, quatro regras em nível de peça carregam a maior parte do peso.
- Espessura de parede uniforme. As seções grossas congelam mais tarde do que as finas, o que produz marcas de afundamento, vazios e empenamentos. Onde for necessária rigidez, adicione nervuras em aproximadamente 50 a 60 por cento da parede nominal em vez de engrossar a própria parede.
- Rascunho. As faces verticais arrastam contra o aço durante a ejeção e desgastam a peça. A orientação comum é de 0,5 a 1 grau em superfícies lisas, com inclinação extra para faces texturizadas e núcleos profundos.
- Raios. Cantos internos afiados concentram o estresse e estrangulam o derretimento. Um raio interno de pelo menos metade da espessura da parede é um ponto de partida padrão.
- Cortes inferiores. Cada corte inferior adiciona uma ação lateral, um levantador ou um núcleo dobrável, além de manutenção. Algumas são inevitáveis, mas cada uma merece uma segunda pergunta.
A espessura da parede também determina o tempo de ciclo mais do que qualquer outra variável, porque segue uma relação quadrada descrita nas referências padrão de transferência de calor usadas na indústria de moldagem.
O tempo de resfriamento varia de acordo com o quadrado da espessura da parede, portanto, dobrar uma parede aproximadamente quadruplica o tempo necessário para congelá-la.
| Recurso | Faixa inicial comum | Por que isso importa |
|---|---|---|
| Parede nominal (ABS, PP) | 1,5 a 3,0 mm para ABS; 0,8 a 3,0 mm para PP | Paredes grossas afundam, deformam e retardam o ciclo |
| Rascunho em paredes lisas | 0,5 a 1 grau | Reduz o arrasto de ejeção e o desgaste da superfície |
| Rascunho em paredes texturizadas | Adicione cerca de 1 grau por 0,025 mm de profundidade de textura | A textura penetra no aço e agarra a peça |
| Espessura das costelas | 50 a 60 por cento da parede nominal | Evita marcas de afundamento acima da costela |
| Raio do canto interno | Pelo menos 0,5 x espessura da parede | Reduz a concentração de estresse e melhora o fluxo |
| Profundidade de ventilação | 0,01 a 0,03 mm dependendo da viscosidade do fundido | Libera o ar preso sem criar flash |
A escolha do aço e a pilha de placas
O aço segue os requisitos de volume, resina e superfície, e não a preferência pessoal. O aço tipo P20 pré-endurecido com aproximadamente 30 HRC é adequado para ferramentas de baixo a médio volume e geometria simples. Uma classe do tipo 718 com cerca de 33 a 36 HRC adiciona resistência para núcleos maiores. Onde a abrasão ou longos ciclos de produção são importantes, o aço tipo H13 endurecido de 48 a 52 HRC é normalmente usado como pastilhas assentadas em uma base pré-endurecida. O aço inoxidável tipo S136 com cerca de 50 a 54 HRC lida com compostos corrosivos de PVC, além de superfícies ópticas e médicas.
O molde também é uma pilha de placas, e a pilha fixa a tonelagem, a luz natural e o curso de ejeção antes que uma única cavidade seja cortada.
Uma pilha de placas simplificada: as placas de fixação suportam a carga, os blocos de cavidade e núcleo moldam a peça e o alojamento do ejetor segura o sistema de ejeção.
Portões, corredores e ventilação
A localização da porta decide onde as linhas de solda se formam, quão uniformemente a cavidade é compactada e se uma marca cosmética é aceitável na peça acabada. Quatro regras cobrem a maioria dos casos:
- Gate na seção mais espessa para que a pressão da embalagem possa atingir a área que congela por último.
- Equilibre o comprimento do fluxo através das cavidades para que cada cavidade seja preenchida no mesmo momento.
- Defina a espessura da porta em aproximadamente 50 a 60 por cento da parede da peça; portões mais finos cortam mais o derretimento, mas congelam mais cedo.
- Coloque o portão onde uma pequena marca seja tolerável ou use uma ponta quente que deixe um vestígio controlado.
Desabafar é a outra metade do trabalho. O ar preso em uma cavidade queima, causa disparos curtos e empurra a pressão de injeção para cima. As aberturas são normalmente cortadas com 0,01 a 0,03 mm de profundidade, dependendo da viscosidade do fundido, colocadas no último ponto a ser preenchido e ao longo das posições da linha de solda.
Comparação qualitativa de sistemas de câmara quente e fria. As câmaras quentes reduzem o desperdício e aceleram o ciclo, mas custam mais e retardam as mudanças de cor.
A embalagem de parede fina é o caso mais claro onde o projeto do canal e a escolha da máquina devem ser decididos em conjunto; o produto de parede fina As páginas mostram como comprimentos de fluxo curtos e pontas quentes combinam com unidades de injeção rápidas.
Layout de resfriamento e projeto de ejeção
Os canais de resfriamento devem seguir o contorno da peça a uma distância consistente, geralmente 1,5 a 2,5 vezes o diâmetro do canal em relação à superfície, com espaçamento igual entre os canais. Núcleos profundos precisam de defletores, borbulhadores ou pinos térmicos porque uma linha reta perfurada não consegue alcançar o suficiente em um núcleo alto. A regra dominante é o equilíbrio: o lado da cavidade e o lado do núcleo devem remover o calor em taxas semelhantes, caso contrário a peça enrola-se em direção ao lado mais quente.
A ejeção é onde uma ferramenta bem projetada mostra suas maneiras. Os pinos devem empurrar áreas rígidas, como saliências, nervuras e paredes laterais, nunca em faces cosméticas planas. Use o maior diâmetro de pino prático, pois um pino maior espalha a carga e deixa uma marca mais rasa. As peças de estampagem profunda geralmente precisam de uma placa decapante, ejeção de ar ou uma combinação de ambos.
Combine o molde com a máquina antes de cortar o aço
O projeto do molde não é concluído até que a ferramenta seja verificada em relação à prensa na qual será executada. Confirme o espaçamento da barra de ligação e o tamanho do cilindro, a altura máxima e mínima do molde, o curso do ejetor e o padrão de abertura, o raio do bico e a bucha do canal de entrada e o tamanho do injetor, que deve ficar dentro de aproximadamente 20 a 80 por cento da capacidade do cano. Uma ferramenta que tem alguns milímetros de altura a mais, ou cujo padrão do ejetor não atinge os furos de extracção, fica no chão em vez de fazer peças.
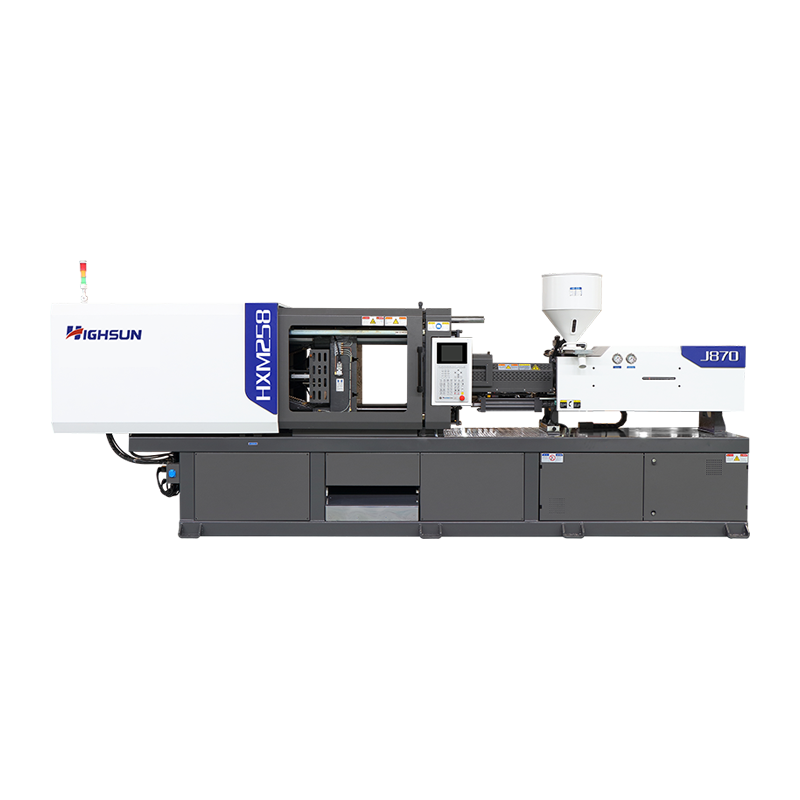 HXM258-I: Máquina servo injetora HXM No amplo domínio dos equipamentos de moldagem por injeção, a Máquina de moldagem por injeção servo com economia de energia 258T se destaca como a escolha ideal para produção em pequena escala... Ver Produto →
Os dados da máquina pertencem à revisão do projeto, não à semana de comissionamento. Uma servomáquina de uso geral na classe de 250 toneladas, por exemplo, define um espaçamento conhecido entre barras de ligação, um padrão de prensa e uma capacidade de injeção que a base do molde deve respeitar.
Moldes grandes precisam de um conjunto diferente de hábitos
Depois que as peças ultrapassam cerca de um quilograma, a deflexão da placa e o equilíbrio da câmara quente tornam-se os riscos dominantes. Os pilares de suporte devem ficar diretamente abaixo do núcleo, porque uma placa de núcleo sem suporte dobra e produz variação de espessura em toda a peça. O balanceamento do coletor deve manter as diferenças de preenchimento entre as gotas dentro de uma pequena porcentagem, e as máquinas de duas placas geralmente fazem sentido porque encurtam o espaço ocupado pela máquina e reduzem o tempo do ciclo de secagem.
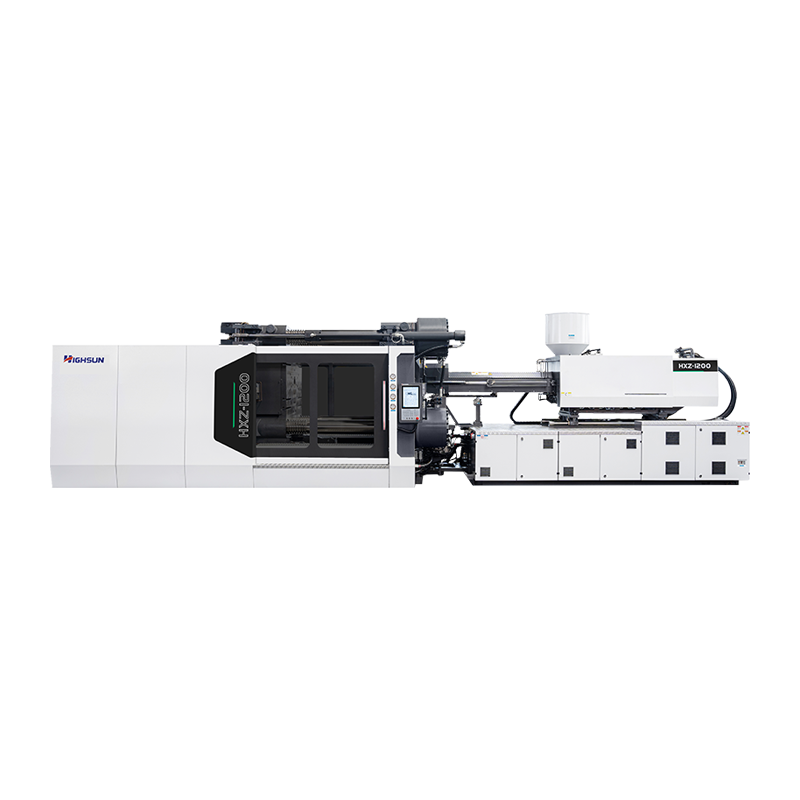 HXZ1200: série de máquinas de moldagem por injeção de duas placas Quatro barras de ligação suportam a mesma força uniformemente, portanto seu paralelismo com a placa do molde é bom. Acionados por dois cilindros de óleo rápidos, os movimentos do molde são de alta velocidade, precisos e ... Ver Produto →
Estrutural e peças automotivas são o lar típico para esta classe de ferramenta, onde as resinas com enchimento de vidro adicionam abrasão às cargas mecânicas.
Defeitos que remontam ao projeto do molde
A maioria dos problemas de produção atribuídos à máquina são resolvidos muito antes. A tabela abaixo mapeia os suspeitos usuais para suas causas de design.
| Defeito | Causa típica de design | Correção de projeto |
|---|---|---|
| Flash | Ventilação insuficiente ou suporte fraco da placa | Adicione ou aprofunde aberturas de ventilação; engrossar a placa de suporte |
| Tiro curto | Portão subdimensionado ou corredor desequilibrado | Ampliar o portão; reequilibrar diâmetros de corredor |
| Marcas de pia | Costela ou saliência mais espessa que a parede nominal | Segure as costelas em 50 a 60 por cento da espessura da parede |
| Deformação | Resfriamento desigual entre núcleo e cavidade | Circuitos de equilíbrio; adicione defletores em núcleos profundos |
| Linhas de solda | A posição da comporta divide a frente do fluxo | Mova o portão; ventile a localização da linha de solda |
| Marcas de ejetor | Pinos muito pequenos ou poucos | Aumentar o diâmetro do pino; adicione pinos em áreas rígidas |
Perguntas frequentes sobre projeto de moldes de injeção
Q1. O que é mais importante ao projetar moldes de injeção?
A geometria da peça e a espessura da parede vêm em primeiro lugar, porque definem o tempo de resfriamento e o risco de defeito. A posição do portão, o equilíbrio do resfriamento e a seleção do aço seguem a partir da peça.
Q2. Quantas cavidades um molde de injeção deve ter?
Equilibre a produção com a capacidade de disparo da máquina e o risco do ferramental. O tamanho do tiro deve ficar entre 20 e 80 por cento da capacidade do barril, e novas peças são frequentemente lançadas em uma ou duas cavidades antes de serem ampliadas.
Q3. Qual ângulo de inclinação as peças moldadas por injeção precisam?
Planeje 0,5 a 1 grau para paredes lisas e adicione aproximadamente 1 grau para cada 0,025 mm de profundidade de textura. Núcleos profundos e resinas flexíveis geralmente precisam de mais.
Q4. Como o projeto do molde afeta o tempo do ciclo de moldagem por injeção?
Resfriamento is typically half to two-thirds of the cycle, so wall thickness and cooling layout dominate. Gate and runner sizing mainly influence packing time and scrap rate.
Q5. Qual molde de aço é melhor para produção em alto volume?
Pastilhas endurecidas do tipo H13 com 48 a 52 HRC são adequadas para longas tiragens e resinas abrasivas, enquanto o aço inoxidável do tipo S136 com cerca de 50 a 54 HRC lida com trabalhos corrosivos ou ópticos. O P20 pré-endurecido é adequado para volumes menores.
Q6. Um projeto de molde pode ser executado em diferentes marcas de máquinas de moldagem por injeção?
Sim, se o anel de localização, o raio do canal de entrada, o padrão do ejetor, a altura do molde e o espaçamento das barras de ligação forem padronizados. Essas cinco interfaces decidem se uma ferramenta é portátil entre impressoras.
O teste de um projeto de molde não é quão elegante ele parece em CAD, mas se ele funciona da mesma forma na hora um e na hora dez mil. Revise a geometria da peça, o aço, o caminho do fluxo, o equilíbrio de resfriamento e a interface da prensa enquanto tudo ainda é um desenho, e a ferramenta passará a vida inteira fabricando peças em vez de dar desculpas.


 +86-188 6861 6288
 haixiong@highsun-machinery.com
 No.36 Yongjiang South Road, Distrito De Beilun. Cidade de Ningbo, 315800, China
